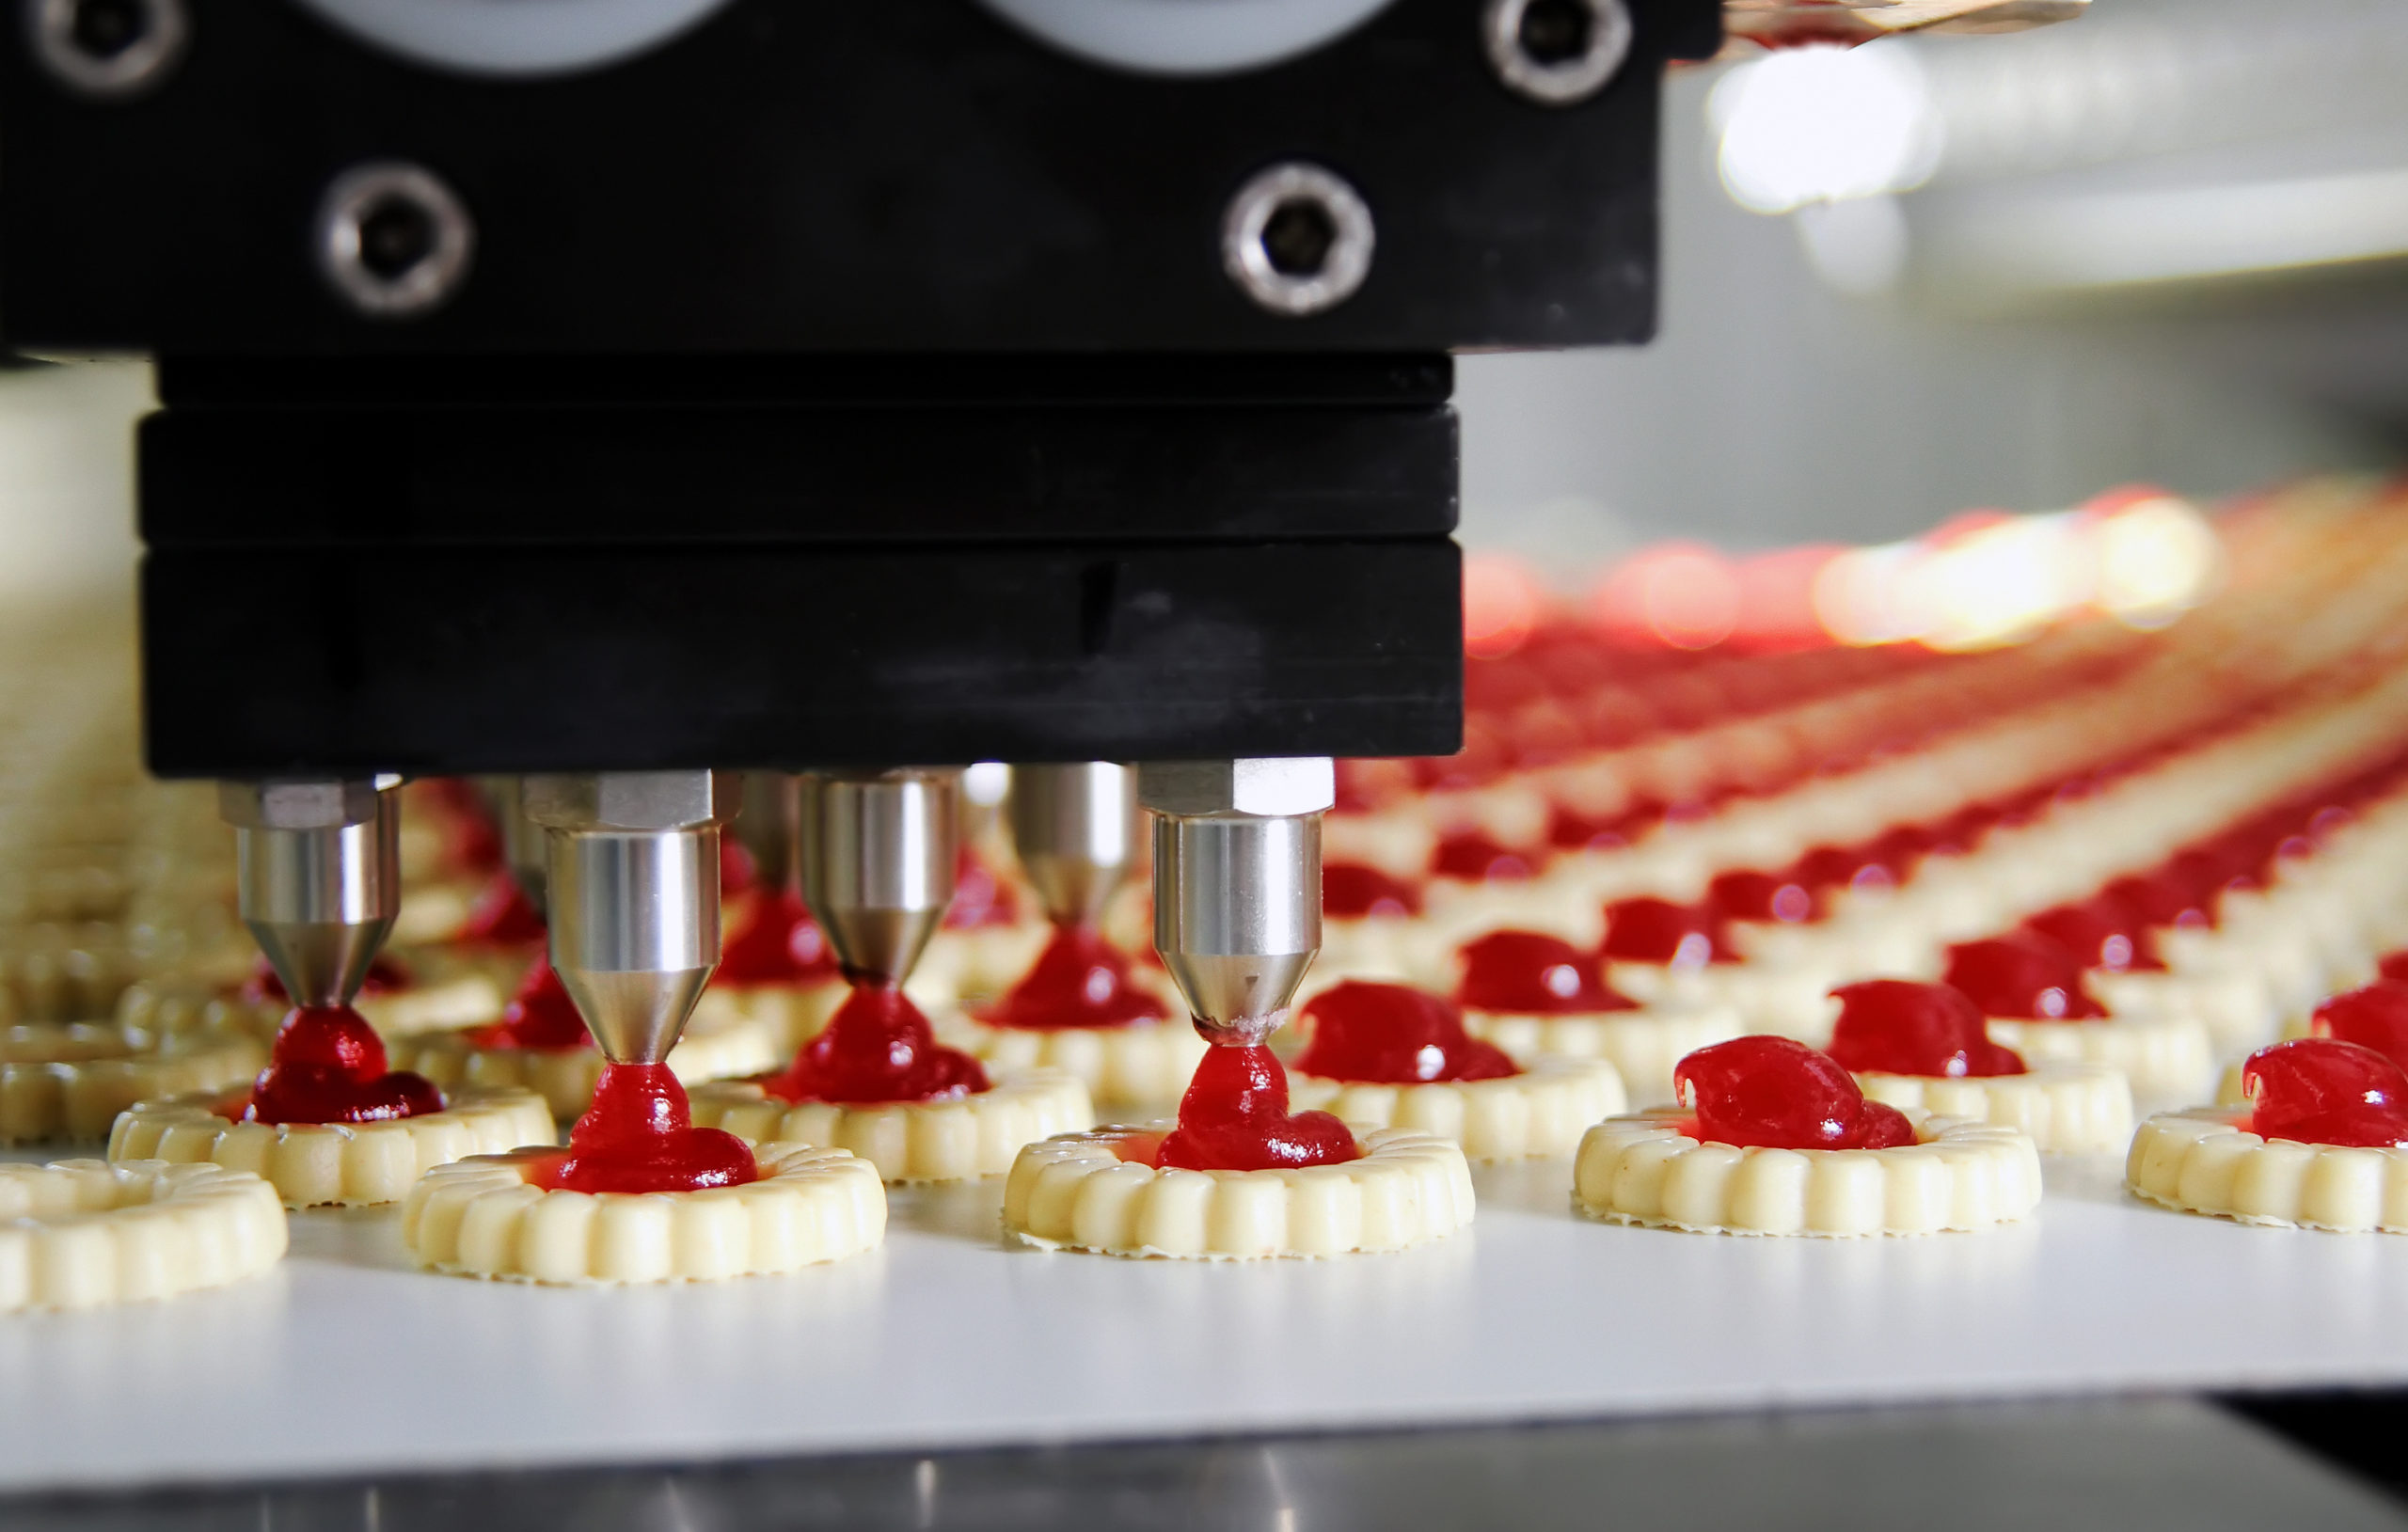
در یک کارخانه مواد غذایی، مقدار زیادی از ضایعات لزوماً به خراب شدن ماده اولیه یا کیفیت پایین محصول مربوط نیست. گاهی چند گرم اضافهریزی در هر بسته، چند درجه اختلاف دما، یک تنظیم اشتباه دستگاه یا تأخیر چند دقیقهای در یک مرحله میتواند در مقیاس تولید انبوه به حجم قابل توجهی از محصول هدررفته تبدیل شود.
اینجاست که اتوماسیون خطوط تولید اهمیت پیدا میکند.
اتوماسیون قرار نیست تمام نیروی انسانی را از کارخانه حذف کند. هدف اصلی آن این است که بخشهایی از فرآیند که به دقت، تکرارپذیری، سرعت و پایش مداوم نیاز دارند، با دخالت دستی کمتر و کنترل بیشتری انجام شوند.
از سیستمهای PLC و سنسورها گرفته تا دستگاههای توزین، کنترل دما، نوار نقاله، پرکن، بستهبندی و سیستمهای ثبت اطلاعات، اجزای مختلف اتوماسیون میتوانند به کاهش خطا و ضایعات کمک کنند.
اتوماسیون در خط تولید مواد غذایی یعنی چه؟
اتوماسیون یعنی استفاده از تجهیزات کنترلی و نرمافزاری برای انجام یا نظارت بر بخشی از فرآیند تولید با دخالت مستقیم کمتر اپراتور.
یک سیستم اتوماسیون صنعتی معمولاً از اجزایی مانند این موارد تشکیل میشود:
- سنسورها
- عملگرها
- PLC
- HMI
- اینورتر یا VFD
- کنترلرهای دما و فشار
- سیستمهای توزین
- تجهیزات بازرسی
- موتورها و تجهیزات انتقال
- نرمافزارهای ثبت و تحلیل داده
برای مثال، بهجای اینکه اپراتور بهصورت دستی دمای یک مخزن را دائماً بررسی و شیر مربوطه را تنظیم کند، سنسور دما میتواند مقدار را اندازهگیری کند و PLC بر اساس برنامه تعریفشده، فرمان لازم را به تجهیزات بدهد.
نتیجه این فرآیند میتواند کنترل دقیقتر و یکنواختتر باشد.
خطای انسانی چگونه باعث ایجاد ضایعات میشود؟
خطای انسانی به معنی ضعف یا بیدقتی کارکنان نیست. حتی اپراتورهای باتجربه نیز در فرآیندهای تکراری ممکن است دچار خطا شوند.
برای مثال ممکن است:
- مقدار اشتباهی از یک ماده وارد مخزن شود
- سرعت دستگاه درست تنظیم نشود
- دمای فرآیند دیر اصلاح شود
- وزن بستهها از محدوده موردنظر خارج شود
- محصول نامناسب وارد مرحله بعدی شود
- یک تنظیم هنگام تعویض محصول فراموش شود
- اطلاعات تولید اشتباه ثبت شود
وقتی این اتفاق در یک تولید کوچک رخ دهد، شاید مقدار ضایعات محدود باشد؛ اما در یک خط با تولید مداوم، یک خطای کوچک میتواند بارها تکرار شود.
اتوماسیون با استاندارد کردن بخشی از این فعالیتها، تعداد زیادی از خطاهای قابل پیشگیری را کاهش میدهد.
کنترل دقیقتر مقدار مواد اولیه
یکی از مهمترین کاربردهای اتوماسیون، کنترل مقدار مواد اولیه است.
فرض کنید یک کارخانه برای تولید هر Batch باید مقدار مشخصی از چند ماده را با یکدیگر ترکیب کند. اندازهگیری دستی میتواند تحت تأثیر سرعت کار، خطای خواندن ترازو یا اشتباه در انتخاب ماده قرار بگیرد.
در سیستمهای اتوماتیک، میتوان مقدار موردنیاز را در برنامه تولید تعریف کرد و سیستم توزین، انتقال و اختلاط را بر اساس آن کنترل کرد.
این موضوع دو مزیت دارد:
اول: احتمال خطای اندازهگیری کاهش پیدا میکند.
دوم: مقدار مصرف مواد اولیه قابل ثبت و بررسی میشود.
این دادهها بعداً میتوانند برای محاسبه مصرف واقعی، شناسایی انحراف و کاهش Overuse مورد استفاده قرار گیرند.
جلوگیری از اضافهریزی در بستهبندی
یکی از نمونههای ساده اما اقتصادی اتوماسیون، کنترل وزن بستههاست.
فرض کنید محصولی باید با وزن مشخص بستهبندی شود. اگر دستگاه پرکن بیش از مقدار موردنیاز محصول وارد بسته کند، کارخانه در هر بسته مقداری ماده را از دست میدهد.
ممکن است این مقدار در یک بسته ناچیز به نظر برسد، اما وقتی هزاران یا میلیونها بسته تولید میشود، همین اختلاف کوچک میتواند به هزینه قابل توجهی تبدیل شود.
سیستمهای توزین اتوماتیک میتوانند وزن بستهها را کنترل کنند و در صورت انحراف، تنظیمات پرکن را اصلاح کنند یا بسته خارج از محدوده را شناسایی کنند.
به این ترتیب اتوماسیون میتواند هم خطای وزنی و هم مصرف بیش از حد مواد را کاهش دهد.
کنترل دما با دقت بیشتر
در بسیاری از فرآیندهای غذایی، دما یکی از مهمترین پارامترهای تولید است.
پخت، حرارتدهی، پاستوریزاسیون، سردکردن، نگهداری و برخی فرآیندهای دیگر به کنترل دمای مناسب نیاز دارند.
اگر دما کمتر از مقدار موردنظر باشد، ممکن است فرآیند به مشخصات موردنظر نرسد. اگر بیش از حد بالا برود نیز ممکن است کیفیت محصول تحت تأثیر قرار گیرد.
اتوماسیون میتواند با استفاده از سنسورهای دما، کنترلر و عملگرهای مناسب، شرایط فرآیند را بهصورت مداوم پایش کند.
برای مثال:
سنسور → اندازهگیری دما → ارسال اطلاعات به PLC → مقایسه با مقدار تعیینشده → فرمان به تجهیزات → اصلاح فرآیند
این چرخه میتواند در فواصل کوتاه و بدون نیاز به اندازهگیری دستی مداوم انجام شود.
کاهش ضایعات ناشی از تغییرات کیفیت
مصرفکننده انتظار دارد محصولی که امروز خریداری میکند، از نظر کیفیت تفاوت زیادی با همان محصول در تولید فردا نداشته باشد.
اما هرچه فرآیند تولید بیشتر به تنظیمات دستی وابسته باشد، احتمال تغییرات ناخواسته افزایش پیدا میکند.
اتوماسیون میتواند پارامترهایی مانند:
- سرعت
- دما
- فشار
- زمان
- میزان اختلاط
- مقدار مواد
- سرعت نوار نقاله
را در محدوده مشخص نگه دارد.
این ثبات فرآیند میتواند باعث کاهش محصولاتی شود که صرفاً به دلیل تغییرات فرآیندی از مشخصات تعیینشده خارج شدهاند.
تشخیص سریع انحراف در خط تولید
یکی از مزیتهای مهم اتوماسیون، سرعت تشخیص مشکل است.
در یک سیستم دستی ممکن است اپراتور پس از مدتی متوجه شود که دمای یک بخش، سرعت خط یا وزن محصول از محدوده مناسب خارج شده است.
اما در یک سیستم اتوماتیک، سنسورها میتوانند بهصورت پیوسته اطلاعات را ارسال کنند.
اگر مقدار یک پارامتر از محدوده تعریفشده خارج شود، سیستم میتواند:
- هشدار ایجاد کند
- فرآیند را متوقف کند
- یک تجهیز را خاموش یا روشن کند
- اپراتور را مطلع کند
- محصول یا Batch مشکوک را مشخص کند
هرچه فاصله بین وقوع خطا و شناسایی آن کمتر باشد، احتمال تولید مقدار زیادی محصول نامنطبق نیز کمتر خواهد شد.
نقش PLC در کاهش خطا
PLC یا Programmable Logic Controller یکی از اجزای اصلی بسیاری از خطوط اتوماتیک است.
PLC اطلاعات را از سنسورها دریافت میکند و بر اساس برنامهای که برای آن تعریف شده، فرمان لازم را به تجهیزات میدهد.
برای مثال، در یک خط تولید میتوان منطق زیر را تعریف کرد:
اگر دما به مقدار مشخص رسید، مرحله بعد آغاز شود.
اگر دما از محدوده مجاز خارج شد، هشدار صادر شود.
اگر وزن ماده به مقدار تعیینشده رسید، انتقال ماده متوقف شود.
اگر سنسور وجود محصول را تشخیص نداد، دستگاه پرکن وارد مرحله بعد نشود.
این منطقها میتوانند از بسیاری از خطاهای ناشی از ترتیب اشتباه عملیات جلوگیری کنند.
HMI چه نقشی دارد؟
HMI یا Human Machine Interface همان رابطی است که اپراتور از طریق آن وضعیت خط را مشاهده و کنترل میکند.
در یک HMI مناسب میتوان اطلاعاتی مانند موارد زیر را نمایش داد:
- دمای تجهیزات
- سرعت خط
- وضعیت موتورها
- مقدار تولید
- خطاهای دستگاه
- وضعیت سنسورها
- آلارمها
- زمان توقف
- برخی پارامترهای فرآیند
این اطلاعات باعث میشود اپراتور به جای بررسی جداگانه تجهیزات مختلف، تصویر یکپارچهتری از وضعیت خط داشته باشد.
کاهش توقف و ضایعات ناشی از خرابی دستگاه
خرابی تجهیزات فقط باعث توقف تولید نمیشود. گاهی خرابی دستگاه در شرایطی اتفاق میافتد که محصول داخل خط قرار دارد و بخشی از آن نیز باید دور ریخته شود.
پایش وضعیت تجهیزات میتواند به شناسایی برخی نشانههای غیرعادی کمک کند.
برای مثال تغییرات غیرمعمول در دما، لرزش، جریان موتور یا فشار ممکن است نشاندهنده وجود یک مشکل در تجهیز باشد.
اگر این اطلاعات بهموقع بررسی شوند، امکان برنامهریزی تعمیرات قبل از خرابی جدی افزایش پیدا میکند.
این رویکرد به Maintenance Predictive یا نگهداری پیشبینانه نزدیک میشود.
البته اتوماسیون بهتنهایی تضمین نمیکند که خرابی دستگاه پیشبینی شود؛ کیفیت سنسورها، دادهها، تحلیل و برنامه نگهداری نیز اهمیت دارند.
کنترل سرعت خط تولید
سرعت بیش از حد همیشه به معنی تولید بیشتر نیست.
اگر سرعت یک بخش از خط از ظرفیت بخش بعدی بیشتر باشد، ممکن است محصول در یک نقطه جمع شود یا تجهیزات بعدی نتوانند با سرعت موردنظر کار کنند.
این وضعیت میتواند به ایجاد Bottleneck یا گلوگاه منجر شود.
با استفاده از VFD و سیستمهای کنترل سرعت، میتوان سرعت موتورها و نوارهای نقاله را دقیقتر تنظیم کرد.
در نتیجه، بخشهای مختلف خط میتوانند هماهنگتر کار کنند.
کاهش ضایعات هنگام تعویض محصول
در کارخانههایی که چند محصول مختلف با یک خط تولید میشوند، Changeover یا تعویض محصول اهمیت زیادی دارد.
تغییر فرمول، تنظیم دستگاهها، تغییر بستهبندی یا پاکسازی خط میتواند فرصت ایجاد خطا باشد.
اتوماسیون میتواند Recipe یا تنظیمات مربوط به محصولات مختلف را در سیستم ذخیره کند.
در این صورت اپراتور میتواند محصول موردنظر را انتخاب کند و پارامترهای تعریفشده برای آن محصول در سیستم در دسترس باشند.
البته تنظیمات باید با فرآیند واقعی کارخانه اعتبارسنجی شوند و صرفاً ذخیره کردن یک Recipe به معنی حذف کامل خطای Changeover نیست.
کنترل خودکار کیفیت محصول
اتوماسیون فقط برای تولید نیست؛ میتواند در بازرسی محصول نیز استفاده شود.
بسته به نوع خط، سیستمهای مختلفی میتوانند مواردی مانند:
- وزن
- ابعاد
- شکل
- رنگ
- وجود جسم خارجی
- وضعیت بستهبندی
- چاپ اطلاعات
- سلامت درز یا سیل
را بررسی کنند.
سیستمهای بینایی ماشین یا Vision System نیز در برخی خطوط برای بررسی تصویری محصولات استفاده میشوند.
مزیت این سیستمها این است که میتوانند تعداد زیادی محصول را با سرعت بالا و بر اساس معیارهای تعریفشده بررسی کنند.
ثبت دادههای تولید چه کمکی میکند؟
یکی از ارزشمندترین بخشهای اتوماسیون، داده است.
وقتی اطلاعات تولید ثبت شود، کارخانه فقط میداند که «محصول ضایعات داشته» نیست؛ بلکه میتواند بررسی کند:
- چه زمانی ضایعات افزایش پیدا کرده؟
- در کدام Batch بیشتر بوده؟
- کدام دستگاه در آن زمان فعال بوده؟
- سرعت خط چقدر بوده؟
- دما چه وضعیتی داشته؟
- چه مقدار ماده اولیه مصرف شده؟
- توقف خط چند دقیقه طول کشیده است؟
این اطلاعات به پیدا کردن علت واقعی مشکل کمک میکنند.
اتوماسیون چگونه به کاهش ضایعات مواد اولیه کمک میکند؟
ضایعات را میتوان از چند زاویه بررسی کرد.
| نوع ضایعات | نقش احتمالی اتوماسیون |
|---|---|
| اضافهمصرف مواد اولیه | توزین و دوزینگ دقیق |
| محصول خارج از مشخصات | کنترل فرآیند و پایش مداوم |
| خطای وزن | سیستم توزین و Checkweigher |
| ضایعات بستهبندی | کنترل دستگاه بستهبندی |
| محصول آسیبدیده | کنترل سرعت و انتقال |
| ضایعات ناشی از توقف | پایش تجهیزات و تشخیص خطا |
| تولید محصول نامنطبق | هشدار و توقف خودکار در شرایط مشخص |
| خطای ثبت اطلاعات | ثبت دیجیتال دادههای تولید |
بنابراین کاهش ضایعات معمولاً حاصل یک تجهیز خاص نیست؛ نتیجه هماهنگی چند سیستم در سراسر خط است.
آیا اتوماسیون تمام خطاهای انسانی را حذف میکند؟
خیر.
اتوماسیون میتواند بسیاری از خطاهای تکراری و قابلکنترل را کاهش دهد، اما خودش نیز به طراحی، برنامهنویسی، نگهداری و نظارت صحیح نیاز دارد.
ممکن است یک برنامه PLC اشتباه باشد، سنسور خراب شود، تنظیمات اشتباه وارد سیستم شود یا اپراتور دستورالعمل نادرستی انتخاب کند.
به همین دلیل در یک خط اتوماتیک همچنان موارد زیر اهمیت دارند:
- آموزش اپراتورها
- کنترل دسترسی به تنظیمات
- نگهداری تجهیزات
- کالیبراسیون سنسورها
- تست سیستمهای ایمنی
- کنترل نرمافزار و Recipeها
- بازرسی دورهای
- ثبت و تحلیل خطاها
اتوماسیون خوب، نیروی انسانی را حذف نمیکند؛ بلکه نقش آن را از انجام بسیاری از عملیات تکراری به نظارت، تصمیمگیری و مدیریت فرآیند تغییر میدهد.
آیا اتوماسیون برای همه کارخانههای مواد غذایی ضروری است؟
سطح اتوماسیون باید با نوع محصول و شرایط کارخانه متناسب باشد.
یک خط تولید کوچک ممکن است به سیستم کاملاً اتوماتیک نیاز نداشته باشد. در مقابل، خطوطی که حجم تولید بالا، سرعت زیاد، فرآیند حساس یا نیاز به تکرارپذیری بالا دارند، معمولاً از اتوماسیون گستردهتر سود میبرند.
قبل از سرمایهگذاری باید مشخص شود:
- بیشترین ضایعات در کدام بخش ایجاد میشود؟
- کدام خطا بیشتر تکرار میشود؟
- کدام فرآیند به نیروی انسانی زیادی وابسته است؟
- کدام پارامتر باید دائماً پایش شود؟
- توقف کدام دستگاه بیشترین هزینه را ایجاد میکند؟
- اتوماسیون در کدام نقطه بیشترین اثر اقتصادی را خواهد داشت؟
به این ترتیب به جای خرید تجهیزات صرفاً به دلیل «اتوماتیک بودن»، مسئله واقعی کارخانه هدف قرار میگیرد.
از کجا باید اتوماسیون را شروع کرد؟
بهترین نقطه شروع لزوماً گرانترین دستگاه خط نیست.
ابتدا باید فرآیند تولید بررسی و نقاط ایجاد خطا و ضایعات مشخص شوند.
برای مثال اگر بیشترین دورریز کارخانه به دلیل وزن نامناسب بستههاست، سرمایهگذاری روی سیستم توزین و کنترل پرکن ممکن است از اتوماسیون یک بخش دیگر اهمیت بیشتری داشته باشد.
اگر مشکل اصلی تغییرات دمایی است، سنسورگذاری، کنترلر مناسب و ثبت دادههای دما میتواند اولویت داشته باشد.
در واقع سؤال اصلی این نیست که:
«چطور خط را کاملاً اتوماتیک کنیم؟»
بلکه سؤال بهتر این است:
«کدام بخش از فرآیند بیشترین خطا و ضایعات را ایجاد میکند و چگونه میتوان آن را دقیقتر کنترل کرد؟»
اتوماسیون، کنترل کیفیت و کاهش ضایعات در کنار هم
اتوماسیون زمانی بیشترین ارزش را ایجاد میکند که با سیستم کنترل کیفیت هماهنگ باشد.
دادهای که سنسور تولید میکند باید برای کنترل فرآیند قابل استفاده باشد. نتیجه آزمایشگاه باید در صورت نیاز با دادههای تولید مقایسه شود. عدم انطباق باید ثبت شود و علت آن بررسی شود.
در چنین سیستمی، زنجیرهای مانند این شکل میگیرد:
اندازهگیری → کنترل → ثبت داده → تشخیص انحراف → اقدام اصلاحی → تحلیل نتیجه
این چرخه به کارخانه کمک میکند از یک سیستم صرفاً واکنشی به سمت کنترل پیشگیرانهتر فرآیند حرکت کند.
جمعبندی
اتوماسیون خطوط تولید صنایع غذایی میتواند از مسیرهای مختلفی باعث کاهش خطا و ضایعات شود؛ از اندازهگیری دقیق مواد اولیه و کنترل وزن بستهها گرفته تا تنظیم دما، کنترل سرعت، پایش تجهیزات، تشخیص محصول نامنطبق و ثبت اطلاعات تولید.
مهمترین مزیت اتوماسیون در این زمینه، تکرارپذیری و کنترل مداوم فرآیند است. یک سیستم مناسب میتواند انحراف را سریعتر تشخیص دهد و در برخی شرایط، قبل از اینکه مقدار زیادی محصول نامنطبق تولید شود، واکنش نشان دهد.
با این حال، اتوماسیون بهتنهایی راهحل تمام مشکلات کارخانه نیست. طراحی صحیح فرآیند، کیفیت تجهیزات، کالیبراسیون سنسورها، نگهداری، آموزش کارکنان و سیستم کنترل کیفیت همگی باید در کنار یکدیگر قرار بگیرند.
در نهایت، هدف از اتوماسیون صرفاً «اتوماتیک کردن خط تولید» نیست؛ هدف این است که کارخانه بتواند با مصرف کنترلشدهتر مواد اولیه، خطای کمتر، توقف پایینتر و کیفیت یکنواختتر، تولید قابلپیشبینیتری داشته باشد.
AD