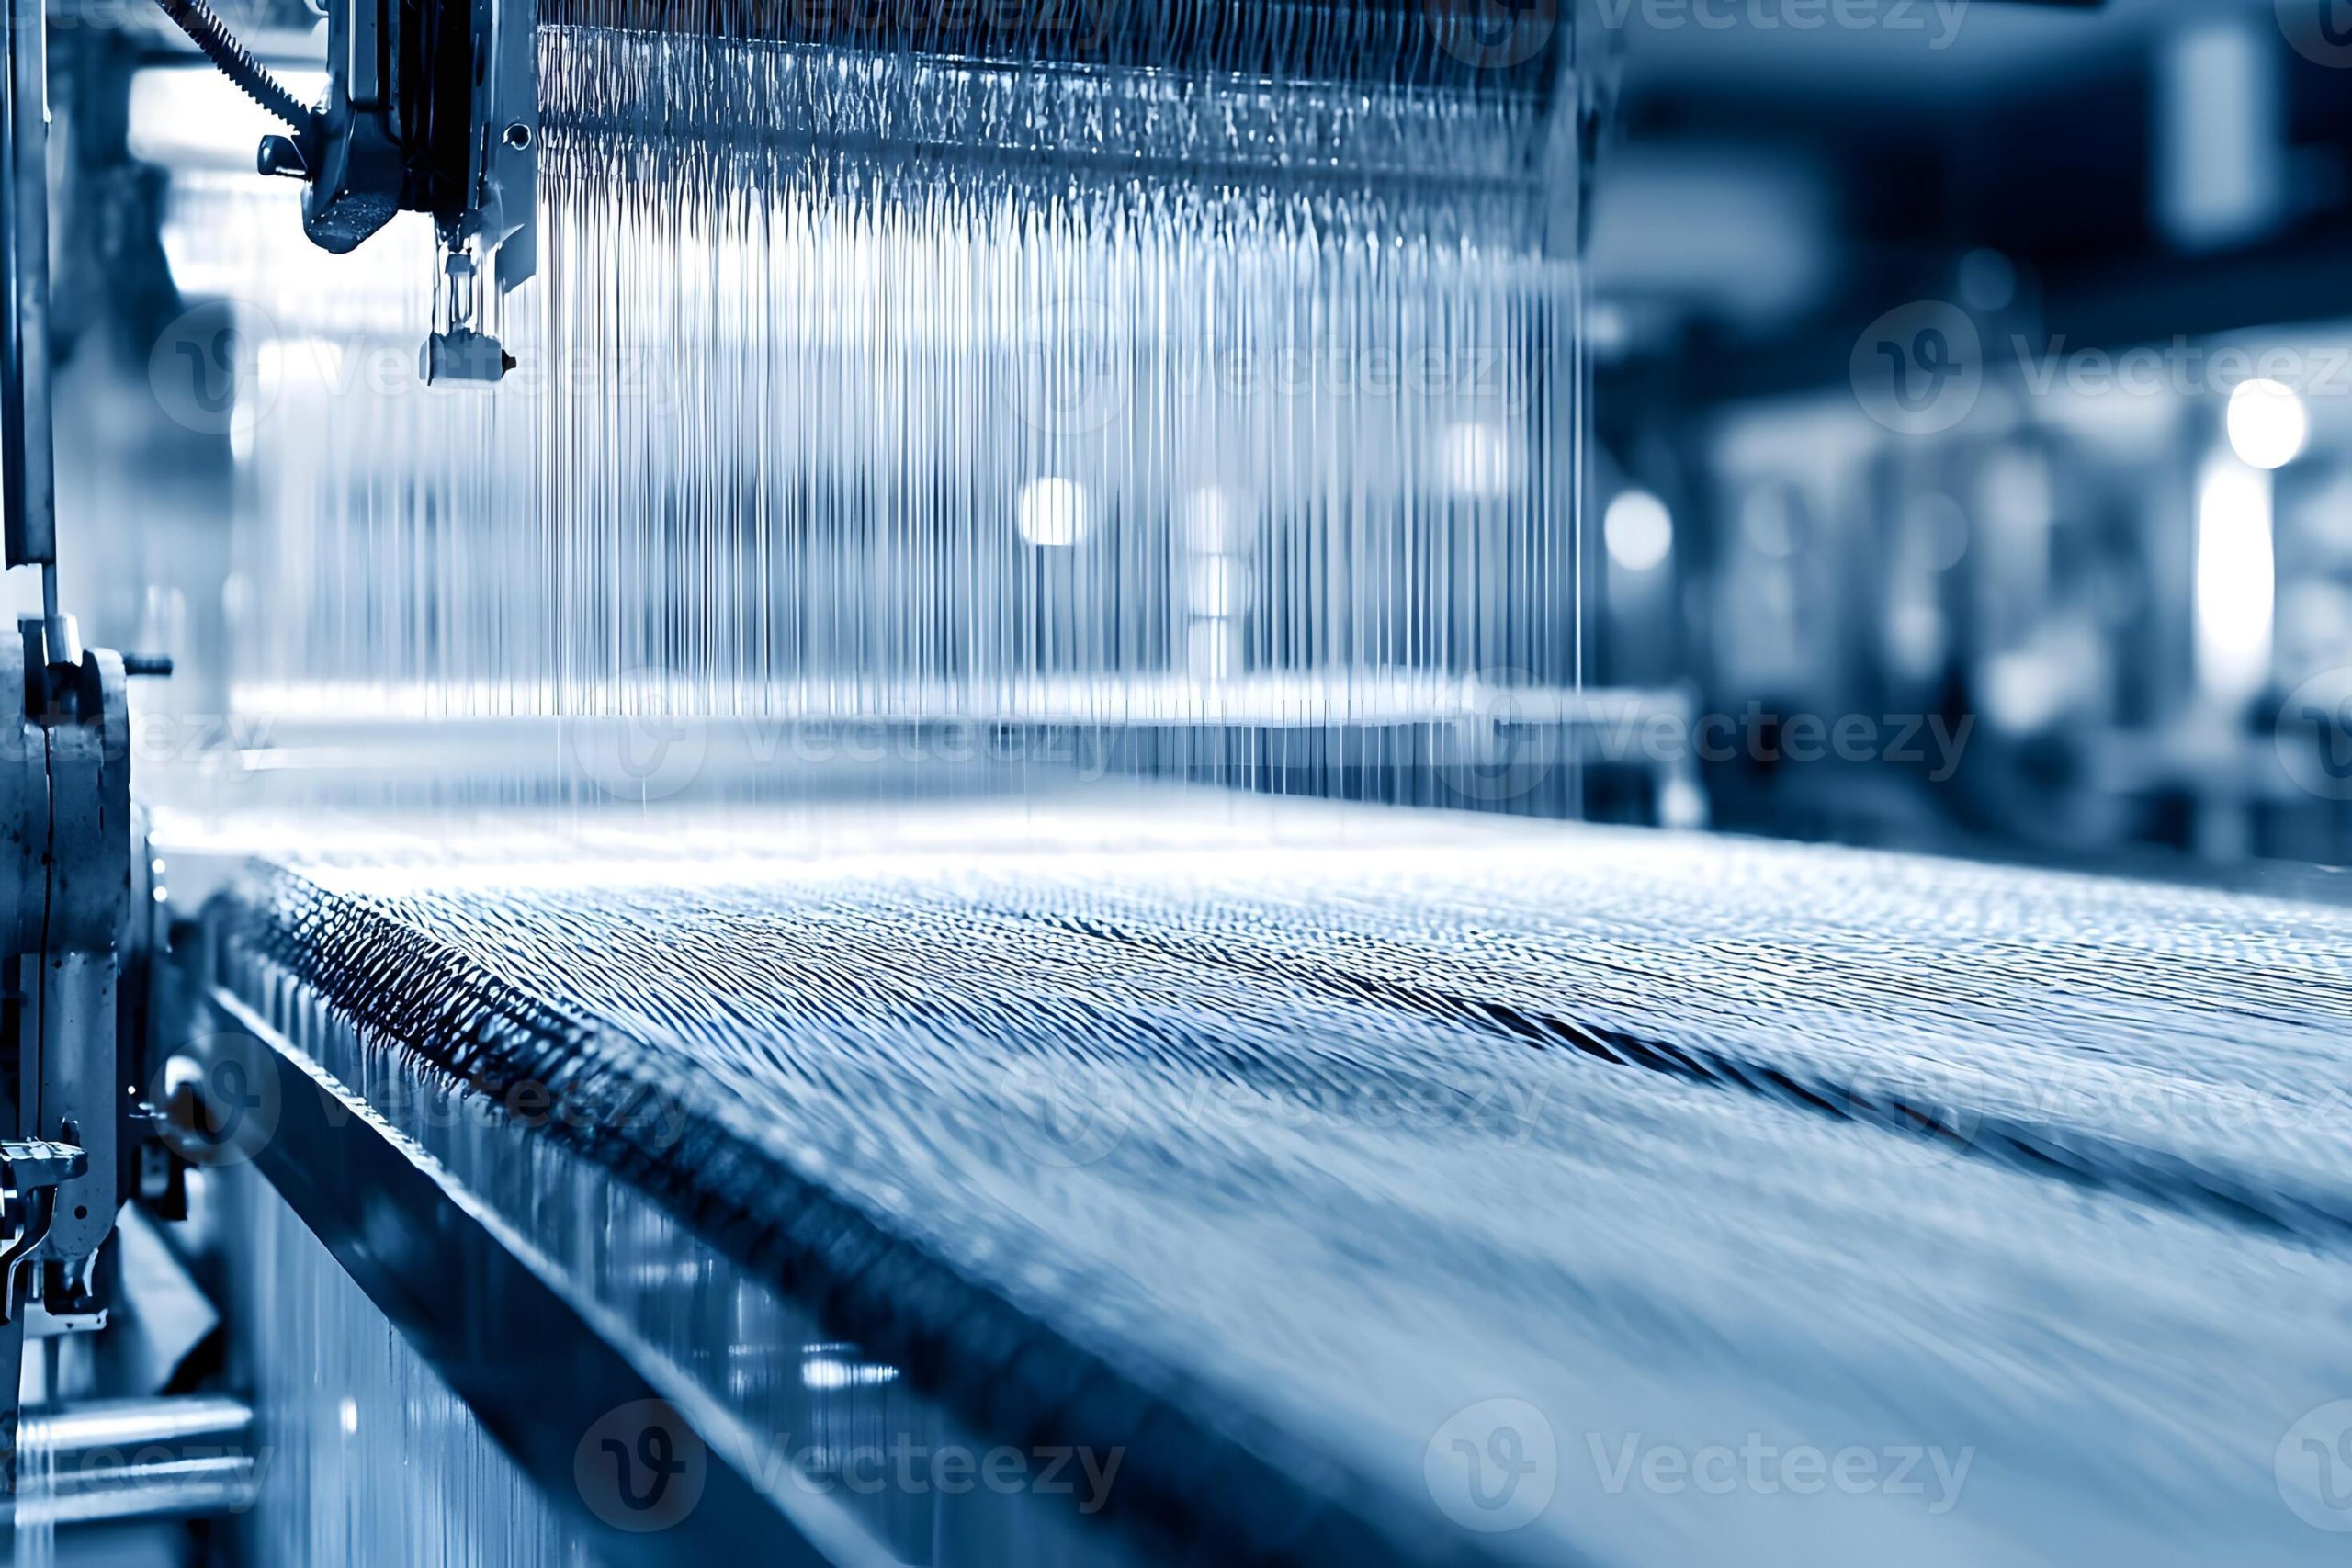
پارچههای بافتهشدهای که در لباس، پرده، مبلمان، منسوجات خانگی و حتی صنایع مختلف استفاده میشوند، نتیجه عبور ساده نخ از کنار یکدیگر نیستند. پشت تولید یک پارچه یکنواخت و باکیفیت، دستگاهی قرار دارد که باید هزاران یا حتی میلیونها حرکت تکراری را با سرعت بالا و دقت کنترلشده انجام دهد.
دستگاه بافندگی صنعتی وظیفه دارد دو مجموعه نخ را به شکل منظم در هم قرار دهد. یک مجموعه نخ در طول پارچه قرار میگیرد که به آن تار (Warp) گفته میشود و مجموعه دیگر در عرض پارچه حرکت میکند که پود (Weft) نام دارد.
ماشین بافندگی با ایجاد فضای مناسب میان نخهای تار، عبور دادن نخ پود و سپس کوبیدن آن به محل بافت، این دو مجموعه نخ را به یکدیگر متصل میکند. تکرار سریع همین چرخه، در نهایت پارچه را به وجود میآورد.
ماشین بافندگی صنعتی دقیقاً چه کاری انجام میدهد؟
اگر بخواهیم فرآیند بافت را خیلی ساده کنیم، دستگاه باید چند عملیات اصلی را پشت سر هم انجام دهد:
- باز کردن و جدا کردن نخهای تار
- ایجاد فضای عبور برای نخ پود
- وارد کردن نخ پود
- قرار دادن نخ پود در موقعیت صحیح
- تثبیت تراکم بافت
- انتقال تدریجی پارچه تولیدشده
- کنترل کشش نخها در طول فرآیند
این عملیات با سرعت بسیار بالا انجام میشوند و کوچکترین اختلال در کشش نخ، ورود پود یا هماهنگی اجزای دستگاه میتواند باعث ایجاد عیب در پارچه شود.
نخ تار و پود چه تفاوتی دارند؟
برای درک عملکرد دستگاه بافندگی باید ابتدا نقش تار و پود را بشناسیم.
نخ تار در جهت طول پارچه قرار دارد و معمولاً قبل از ورود به ماشین باید آمادهسازی دقیقی روی آن انجام شود. این نخها در طول فرآیند بافت تحت کشش قرار دارند و باید مقاومت مناسبی در برابر اصطکاک و حرکت مداوم داشته باشند.
نخ پود در جهت عرض پارچه قرار میگیرد و در هر چرخه بافت از میان نخهای تار عبور میکند.
در نتیجه، کیفیت هر دو گروه نخ اهمیت دارد؛ اما نوع آمادهسازی و شرایط کاری آنها یکسان نیست.
آمادهسازی نخ تار قبل از بافندگی
نخ تار معمولاً مستقیماً از مرحله ریسندگی وارد دستگاه بافندگی نمیشود. برای اینکه بتواند سرعت و تنش فرآیند بافت را تحمل کند، ممکن است به عملیات آمادهسازی مانند چلهپیچی، آهارزنی و تقسیمبندی نیاز داشته باشد.
در آهارزنی، مادهای مناسب روی نخ اعمال میشود تا مقاومت آن در برابر سایش افزایش پیدا کند و احتمال پارگی کاهش یابد.
بعد از آمادهسازی، نخهای تار به شکل کنترلشده روی ماشین قرار میگیرند تا هر نخ در مسیر مشخص خود حرکت کند.
اگر آمادهسازی تار مناسب نباشد، دستگاه ممکن است با پارگیهای مکرر نخ مواجه شود و علاوه بر کاهش سرعت تولید، کیفیت پارچه نیز تحت تأثیر قرار بگیرد.
چرخه اصلی بافت در ماشین صنعتی
فرآیند بافندگی از چند حرکت اصلی تشکیل شده است. این حرکات با هماهنگی بسیار دقیق انجام میشوند.
ایجاد دهنه یا Shed
اولین مرحله، ایجاد فضایی میان نخهای تار است که به آن دهنه بافت یا Shed گفته میشود.
بخشی از نخهای تار بالا و بخشی پایین قرار میگیرند. در نتیجه، فضایی میان آنها ایجاد میشود که نخ پود میتواند از داخل آن عبور کند.
این حرکت توسط مکانیزمهایی مانند میلمیلکها یا سیستمهای کنترل الکترونیکی و مکانیکی مربوط به ماشین انجام میشود.
وارد کردن نخ پود
پس از ایجاد دهنه، نخ پود باید از میان تارها عبور کند.
روش ورود پود به نوع دستگاه بستگی دارد. در ماشینهای مختلف از فناوریهایی مانند شاتل، راپیر، ایرجت و واترجت استفاده میشود.
در ماشینهای مدرن، سرعت، دقت و کاهش تنش نخ هنگام ورود پود از عوامل مهم طراحی سیستم هستند.
کوبیدن پود
پس از عبور نخ پود، باید آن را در محل مناسب قرار داد و به سمت لبه بافت هدایت کرد.
این عملیات توسط قطعهای به نام Reed یا شانه بافندگی انجام میشود.
شانه با حرکت خود نخ پود را به ردیفهای قبلی بافت نزدیک میکند. تراکم این حرکت در شکلگیری ساختار نهایی پارچه نقش مهمی دارد.
تشکیل لبه پارچه
در حین بافت، لبه پارچه نیز باید به شکل کنترلشده ایجاد شود تا نخ پود از جای خود خارج نشود.
نوع لبه، روش نگهداشتن نخ و سیستم کنترل آن میتواند بر ظاهر و استحکام پارچه تأثیر بگذارد.
جمع شدن پارچه
همزمان با تشکیل پارچه، بخش تولیدشده باید از محدوده بافت خارج شود.
سیستم Take-up پارچه را با سرعت مشخص جمع میکند. میزان جمع شدن پارچه باید با سرعت ورود نخ پود و سایر حرکات ماشین هماهنگ باشد.
اگر این هماهنگی درست نباشد، تراکم و ظاهر پارچه تغییر خواهد کرد.
دستگاه بافندگی چطور همه این حرکات را هماهنگ میکند؟
یکی از مهمترین ویژگیهای ماشینهای بافندگی صنعتی، هماهنگی دقیق اجزای آن است.
در ماشینهای قدیمی، بخش زیادی از این هماهنگی به مکانیزمهای مکانیکی، میللنگها، بادامکها و چرخدندهها وابسته بود.
در ماشینهای مدرن، علاوه بر اجزای مکانیکی، موتورهای کنترلشده، سنسورها، کنترلرها و سیستمهای الکترونیکی نیز نقش مهمی دارند.
اپراتور میتواند پارامترهای مختلفی مانند سرعت، تراکم، الگوی بافت و برخی تنظیمات مربوط به ورود نخ را کنترل کند.
به همین دلیل، دستگاه بافندگی صنعتی را میتوان ترکیبی از مکانیک دقیق، الکترونیک و کنترل فرآیند دانست.
انواع دستگاههای بافندگی صنعتی
همه ماشینهای بافندگی یکسان نیستند. یکی از تفاوتهای مهم آنها مربوط به روش وارد کردن نخ پود است.
ماشین بافندگی شاتلدار
در ماشینهای شاتلدار، نخ پود توسط شاتل از میان تارها عبور میکند.
این فناوری قدیمیتر است و در بسیاری از کاربردهای مدرن با ماشینهای بدون شاتل جایگزین شده است، اما هنوز در برخی تولیدات خاص مورد استفاده قرار میگیرد.
ماشین بافندگی راپیر
در ماشینهای Rapier، سیستم راپیر نخ پود را از میان تارها عبور میدهد.
یکی از مزیتهای مهم این فناوری، امکان کار با طیف متنوعی از نخها و تولید پارچههای مختلف است.
ماشینهای راپیر برای بسیاری از پارچههای صنعتی و عمومی گزینهای انعطافپذیر محسوب میشوند.
ماشین بافندگی ایرجت
در ماشینهای Air Jet، جریان هوای فشرده برای عبور دادن نخ پود استفاده میشود.
این فناوری میتواند سرعت بالایی داشته باشد و برای تولید برخی پارچههای سبک و متوسط مناسب است.
البته عملکرد مطلوب آن به کیفیت نخ، شرایط هوای فشرده و تنظیم دقیق دستگاه وابسته است.
ماشین بافندگی واترجت
در ماشینهای Water Jet، جریان آب برای انتقال نخ پود استفاده میشود.
این فناوری بیشتر برای نخها و الیافی مناسب است که با آب سازگاری داشته باشند.
بنابراین انتخاب آن برای هر نوع محصول امکانپذیر نیست و شرایط فرآیند، جنس نخ و مرحله خشککردن باید در نظر گرفته شود.
مقایسه روشهای مختلف ورود پود
| نوع ماشین | روش ورود پود | ویژگی مهم |
|---|---|---|
| شاتلدار | شاتل | فناوری قدیمیتر و ساختار مکانیکی خاص |
| راپیر | راپیر | انعطافپذیری بالا در انواع نخ و پارچه |
| ایرجت | هوای فشرده | سرعت بالا در کاربردهای مناسب |
| واترجت | جریان آب | مناسب برخی نخها و پارچههای خاص |
البته صرفاً انتخاب سریعترین فناوری به معنی انتخاب مناسبترین دستگاه نیست. نوع نخ، عرض پارچه، وزن پارچه، طرح، ظرفیت تولید و هزینههای عملیاتی همگی باید بررسی شوند.
ژاکارد و دابی چه نقشی در بافندگی دارند؟
اگر قرار باشد در پارچه طرحهای پیچیدهتر ایجاد شود، سیستم کنترل نخهای تار اهمیت بیشتری پیدا میکند.
Dobby برای ایجاد برخی الگوهای تکرارشونده و ساختارهای مشخص با کنترل گروهی از نخهای تار استفاده میشود.
Jacquard قابلیت کنترل بسیار دقیقتری روی نخهای تار دارد و برای ایجاد طرحهای پیچیدهتر کاربرد دارد.
به همین دلیل پارچههای طرحدار را نمیتوان صرفاً با تغییر سرعت یک ماشین بافندگی معمولی تولید کرد؛ ساختار کنترل تار نیز باید متناسب با طرح انتخاب شود.
چه عواملی روی کیفیت پارچه بافتهشده اثر میگذارند؟
عملکرد دستگاه تنها یکی از عوامل کیفیت است. کیفیت پارچه حاصل تعامل چند عامل مختلف است.
کیفیت نخ
اگر نخ یکنواختی کافی نداشته باشد، پرز زیادی داشته باشد یا استحکام آن پایین باشد، احتمال ایجاد عیب در بافت افزایش پیدا میکند.
کشش نخ تار
کشش تار باید در محدوده مناسب و تا حد امکان یکنواخت باشد.
کشش بیش از حد میتواند احتمال پارگی را بالا ببرد و کشش نامناسب نیز میتواند باعث ایجاد تغییرات ساختاری در پارچه شود.
سرعت ماشین
افزایش سرعت تولید همیشه به معنی افزایش بهرهوری واقعی نیست.
اگر سرعت بیش از ظرفیت نخ یا تجهیزات باشد، پارگی نخ، توقف دستگاه و ضایعات افزایش پیدا میکند.
بنابراین سرعت باید با کیفیت نخ، نوع بافت و قابلیت دستگاه هماهنگ شود.
تراکم تار و پود
تعداد نخهای تار و پود در واحد طول، تأثیر زیادی بر ظاهر، وزن و ویژگیهای مکانیکی پارچه دارد.
تغییر این پارامتر میتواند ساختار پارچه را به شکل محسوسی تغییر دهد.
تنظیم ورود پود
اگر نخ پود با سرعت یا کشش نامناسب وارد شود، ممکن است عیوبی مانند تراکم نامنظم یا تغییر در ظاهر پارچه ایجاد شود.
شرایط محیطی
رطوبت و دمای محیط نیز میتوانند روی رفتار برخی نخها اثر بگذارند.
این موضوع بهخصوص در کارخانههایی که از الیاف و نخهای حساستر استفاده میکنند اهمیت بیشتری پیدا میکند.
سنسورها در ماشینهای بافندگی چه کاری انجام میدهند؟
ماشینهای مدرن فقط با سرعت بالا حرکت نمیکنند؛ آنها باید بتوانند وضعیت فرآیند را نیز کنترل کنند.
سنسورها میتوانند برای تشخیص شرایط مختلف مانند پارگی نخ، وضعیت پود یا برخی خطاهای فرآیندی استفاده شوند.
وقتی یک خطا تشخیص داده میشود، دستگاه میتواند متوقف شود یا هشدار لازم را به اپراتور بدهد.
این موضوع اهمیت زیادی دارد، زیرا ادامه تولید در شرایط نامناسب میتواند بخش بیشتری از پارچه را معیوب کند.
کنترل پارگی نخ چگونه انجام میشود؟
پارگی نخ یکی از مشکلات مهم در بافندگی صنعتی است.
اگر نخ تار یا پود پاره شود و دستگاه همچنان به کار ادامه دهد، ساختار پارچه در آن قسمت دچار مشکل میشود.
به همین دلیل ماشینهای صنعتی از سیستمهای تشخیص پارگی استفاده میکنند. در صورت شناسایی مشکل، ماشین متوقف میشود تا اپراتور یا سیستم مربوطه وضعیت را اصلاح کند.
کاهش تعداد پارگیها فقط به دستگاه وابسته نیست؛ کیفیت نخ، آمادهسازی تار، تنظیم کشش، رطوبت و وضعیت قطعات ماشین هم مؤثر هستند.
عیبهای رایج در پارچههای بافتهشده
برخی عیبها مستقیماً به فرآیند بافت مرتبط هستند، از جمله:
- پارگی نخ تار
- پارگی نخ پود
- تراکم نامنظم
- جاافتادگی یا کمبود پود
- رد شانه
- تغییر عرض پارچه
- ناهماهنگی در طرح
- تغییر کشش
- ایجاد خطوط یا نوارهای غیرعادی
- عیوب ناشی از تنظیم نادرست ماشین
تشخیص سریع این مشکلات اهمیت زیادی دارد. هرچه عیب دیرتر شناسایی شود، مقدار بیشتری از محصول ممکن است نیاز به اصلاح یا حذف داشته باشد.
کنترل کیفیت پارچه در کارخانه چگونه انجام میشود؟
کنترل کیفیت فقط در پایان خط انجام نمیشود. بهتر است کیفیت در چند مرحله بررسی شود.
در مرحله نخ، شاخصهایی مانند یکنواختی، استحکام و ویژگیهای مرتبط با نخ بررسی میشوند.
در مرحله بافندگی، پارامترهایی مانند تراکم، عرض، وزن و عیوب ظاهری مورد بررسی قرار میگیرند.
در نهایت نیز پارچه تولیدشده میتواند از نظر مشخصات فیزیکی و ظاهری ارزیابی شود.
برای پارچههای مختلف، آزمونهای تخصصی متفاوتی مورد نیاز است و نمیتوان یک مجموعه آزمایش ثابت را برای تمام محصولات در نظر گرفت.
نگهداری دستگاه بافندگی چرا اهمیت دارد؟
دستگاه بافندگی در محیط صنعتی ساعتهای زیادی کار میکند و قطعات آن تحت حرکت و اصطکاک مداوم هستند.
تمیزکاری منظم، روانکاری در نقاط تعیینشده، بررسی قطعات مصرفی و کنترل وضعیت اجزای مکانیکی و الکترونیکی میتواند به کاهش توقفهای ناگهانی کمک کند.
در ماشینهای مدرن، نگهداری پیشگیرانه اهمیت زیادی دارد. اگر ارتعاش، صدا، افزایش دما یا تغییر رفتار یک قطعه زود شناسایی شود، میتوان قبل از تبدیل شدن مشکل به خرابی جدی اقدام کرد.
چرا سرعت بالاتر همیشه به معنی تولید بهتر نیست؟
یکی از اشتباهات رایج در کارخانهها این است که بهرهوری را فقط با سرعت ماشین اندازهگیری کنند.
فرض کنید یک ماشین با سرعت بالا کار کند اما مرتباً به دلیل پارگی نخ متوقف شود. در این حالت سرعت اسمی بالا است، اما تولید واقعی ممکن است رضایتبخش نباشد.
بنابراین شاخصهایی مانند نرخ توقف، ضایعات، کیفیت محصول، زمان تنظیم دستگاه و بهرهوری واقعی باید در کنار سرعت بررسی شوند.
هدف، تولید بیشترِ محصول سالم در واحد زمان است؛ نه صرفاً افزایش عدد سرعت ماشین.
دستگاه بافندگی صنعتی چگونه مصرف انرژی را مدیریت میکند؟
بخش قابل توجهی از مصرف انرژی در کارخانه نساجی به ماشینآلات، موتورهای الکتریکی و تجهیزات جانبی مربوط است.
استفاده از موتورهای مناسب، کنترل سرعت، نگهداری صحیح، کاهش اصطکاک و جلوگیری از کارکرد بیدلیل تجهیزات میتواند به کاهش مصرف انرژی کمک کند.
در ماشینهای ایرجت، مدیریت سیستم هوای فشرده نیز اهمیت ویژهای دارد، زیرا تولید و انتقال هوای فشرده میتواند انرژی قابل توجهی مصرف کند.
به همین دلیل در ارزیابی اقتصادی یک ماشین بافندگی نباید فقط قیمت خرید آن را بررسی کرد؛ هزینه انرژی، تعمیرات، قطعات مصرفی و توقف تولید نیز اهمیت دارند.
هنگام خرید دستگاه بافندگی صنعتی به چه نکاتی توجه کنیم؟
انتخاب دستگاه باید بر اساس محصول انجام شود، نه صرفاً مشخصات تبلیغاتی ماشین.
چند سؤال مهم عبارتاند از:
- چه نوع پارچهای قرار است تولید شود؟
- جنس و مشخصات نخ چیست؟
- عرض مورد نیاز پارچه چقدر است؟
- تراکم تار و پود چقدر خواهد بود؟
- سرعت واقعی مورد نیاز خط چقدر است؟
- پارچه ساده است یا طرحدار؟
- میزان انعطافپذیری دستگاه چقدر اهمیت دارد؟
- مصرف انرژی دستگاه چقدر است؟
- قطعات یدکی و خدمات فنی در دسترس هستند؟
- سیستم کنترل و پایش دستگاه چه امکاناتی دارد؟
- تغییر محصول و تنظیم دستگاه چقدر زمان میبرد؟
این موارد در کنار ظرفیت تولید و هزینههای نگهداری باید بررسی شوند.
آینده ماشینهای بافندگی صنعتی
ماشینهای بافندگی به سمت اتوماسیون بیشتر حرکت کردهاند. سنسورهای دقیقتر، سیستمهای کنترل دیجیتال، ثبت دادههای تولید و تشخیص سریع خطا از جمله فناوریهایی هستند که میتوانند عملکرد خطوط بافندگی را بهبود دهند.
در کارخانههای پیشرفته، اطلاعات تولید فقط برای نمایش سرعت ماشین استفاده نمیشود؛ دادهها میتوانند برای تحلیل توقفها، بررسی علت پارگی نخ، کنترل کیفیت و برنامهریزی تعمیرات مورد استفاده قرار بگیرند.
اتصال ماشینآلات به سیستمهای مدیریت تولید نیز میتواند دید دقیقتری از وضعیت خط ایجاد کند.
جمعبندی
دستگاه بافندگی صنعتی با هماهنگ کردن مجموعهای از حرکات دقیق، نخهای تار و پود را به ساختار منظم پارچه تبدیل میکند. ایجاد دهنه، ورود پود، کوبیدن پود، تشکیل لبه و جمعآوری پارچه، بخشهای اصلی چرخه بافت هستند.
ماشینهای شاتلدار، راپیر، ایرجت و واترجت از فناوریهای مختلف مورد استفاده در صنعت هستند و هرکدام برای شرایط خاصی مناسباند.
در نهایت، کیفیت پارچه فقط به خود دستگاه وابسته نیست. کیفیت نخ، آمادهسازی تار، کشش، تراکم، سرعت، شرایط محیطی، تنظیمات ماشین، نگهداری و کنترل کیفیت همگی در نتیجه نهایی نقش دارند.
به همین دلیل در یک کارخانه نساجی موفق، دستگاه بافندگی را نباید یک ماشین مستقل دید؛ بلکه باید آن را بخشی از یک زنجیره کامل از تولید نخ تا آمادهسازی، بافت، تکمیل و کنترل کیفیت در نظر گرفت.
AD