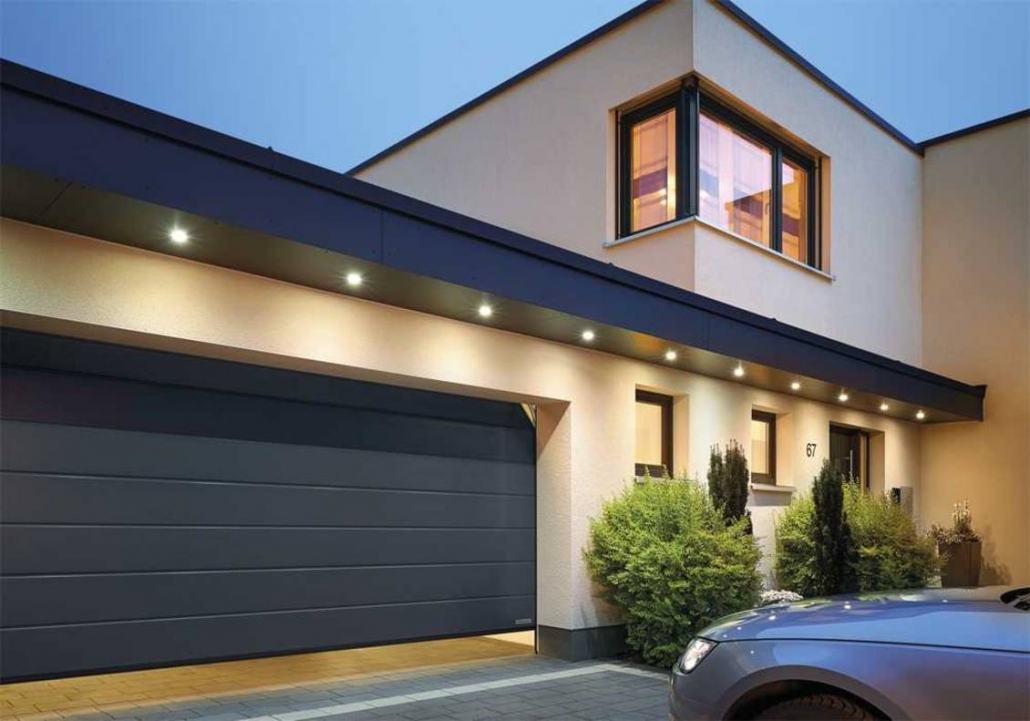
کرکره آلومینیومی یکی از محصولات پرکاربرد در ساختمانهای مسکونی، تجاری و صنعتی است که علاوه بر کنترل نور و دید، میتواند به بهبود عایقکاری و حفاظت از بازشوها نیز کمک کند.
اما تولید یک کرکره آلومینیومی باکیفیت فقط به برش چند نوار فلزی و اتصال آنها به یکدیگر محدود نمیشود. ضخامت و آلیاژ ورق، روش فرمدهی تیغه، کیفیت پوشش سطح، دقت برش، نوع مونتاژ و حتی نحوه نصب قطعات مکانیکی همگی روی عملکرد محصول نهایی اثر دارند.
در کارخانه، فرآیند تولید معمولاً از ورق یا نوار آلومینیومی آغاز میشود. این ماده پس از آمادهسازی و فرمدهی به تیغههای مخصوص کرکره تبدیل میشود و سپس تیغهها همراه با ریل، محور، کپس، اتصالات و سیستم باز و بسته شدن مونتاژ میشوند.
کرکره آلومینیومی از چه اجزایی تشکیل شده است؟
قبل از بررسی خط تولید، بهتر است اجزای اصلی محصول را بشناسیم.
یک کرکره آلومینیومی معمولاً شامل بخشهایی مانند موارد زیر است:
- تیغههای آلومینیومی
- ریلهای جانبی
- محور یا شفت
- محفظه بالایی
- نگهدارندهها
- اتصالات تیغهها
- سیستم باز و بسته شدن
- موتور در مدلهای برقی
- درپوشها و قطعات انتهایی
البته ساختار دقیق به نوع کرکره، ابعاد، کاربرد و سیستم حرکتی آن بستگی دارد.
ماده اولیه تولید کرکره آلومینیومی چیست؟
ماده اصلی، آلومینیوم است که میتواند به شکل ورق یا نوار کویلشده وارد خط تولید شود.
انتخاب آلیاژ و مشخصات مکانیکی آلومینیوم اهمیت دارد؛ زیرا تیغه باید ضمن داشتن وزن مناسب، استحکام کافی برای کاربرد موردنظر داشته باشد.
ضخامت ورق نیز یکی از پارامترهای مهم است. ورق بیش از حد نازک ممکن است در برابر تغییر شکل آسیبپذیرتر باشد و ورق ضخیمتر نیز وزن و هزینه محصول را افزایش میدهد.
بنابراین ضخامت مناسب باید بر اساس ابعاد کرکره و مشخصات فنی محصول انتخاب شود.
آمادهسازی ورق آلومینیوم
در ابتدای خط، کویل آلومینیومی روی دستگاه بازکن یا Uncoiler قرار میگیرد.
کویل بهصورت کنترلشده باز شده و نوار آلومینیومی وارد مراحل بعدی میشود.
در این مرحله مواردی مانند:
- عرض نوار
- ضخامت
- وضعیت سطح
- یکنواختی ورق
- وجود خطوخش یا آسیب
بررسی میشوند.
اگر ماده اولیه دارای عیب باشد، ممکن است این نقص در محصول نهایی نیز دیده شود؛ بنابراین کنترل ورودی اهمیت زیادی دارد.
فرمدهی تیغه آلومینیومی چگونه انجام میشود؟
یکی از مهمترین مراحل تولید کرکره، تبدیل نوار تخت آلومینیوم به تیغهای با مقطع مشخص است.
این کار معمولاً با استفاده از رولفرمینگ (Roll Forming) انجام میشود.
در این روش، نوار فلزی از میان مجموعهای از غلتکها عبور میکند. هر مجموعه غلتک، مقدار مشخصی از تغییر شکل را روی ورق ایجاد میکند تا در نهایت مقطع موردنظر به دست آید.
مزیت این روش این است که میتوان تیغههای بلند و یکنواخت را با سرعت مناسب تولید کرد.
رولفرمینگ چه تفاوتی با خمکاری معمولی دارد؟
در خمکاری معمولی، یک قطعه فلزی در یک یا چند مرحله خم میشود.
اما در رولفرمینگ، نوار فلزی بهصورت پیوسته از میان مجموعهای از رولها عبور میکند و شکل نهایی بهتدریج ایجاد میشود.
این روش برای تولید قطعات طولانی با مقطع ثابت بسیار مناسب است.
در کرکره آلومینیومی، طراحی دقیق رولها اهمیت زیادی دارد؛ زیرا کوچکترین اختلاف در شکل تیغه میتواند روی نحوه قرار گرفتن تیغهها روی یکدیگر و حرکت آنها در ریل اثر بگذارد.
تیغه کرکره چرا باید شکل خاصی داشته باشد؟
تیغه کرکره فقط یک ورق صاف نیست.
مقطع تیغه باید به شکلی طراحی شود که:
- استحکام کافی داشته باشد
- وزن آن کنترل شود
- امکان اتصال تیغهها فراهم باشد
- هنگام جمع شدن فضای مناسبی اشغال کند
- در حالت بسته سطح نسبتاً یکنواختی ایجاد کند
- حرکت آن در سیستم کرکره روان باشد
برخی تیغهها نیز به شکل دوجداره یا با ساختارهای خاص تولید میشوند تا ویژگیهای مکانیکی و عایقکاری آنها بهبود پیدا کند.
برش تیغهها به طول موردنظر
پس از فرمدهی، نوار آلومینیومی به طول موردنظر برش داده میشود.
دقت این مرحله اهمیت زیادی دارد، زیرا طول نامناسب میتواند باعث مشکل در مونتاژ یا ایجاد فاصله نامناسب در ساختار کرکره شود.
در خطوط صنعتی، سیستم برش باید با سرعت خط هماهنگ باشد تا تولید پیوسته بدون توقفهای غیرضروری انجام شود.
پانچ و ایجاد سوراخها
بسته به طراحی محصول، ممکن است روی تیغه یا سایر قطعات آلومینیومی سوراخهایی ایجاد شود.
این کار میتواند برای اتصال قطعات، تهویه، عبور برخی اجزا یا ایجاد الگوی خاص انجام شود.
دقت پانچ اهمیت دارد؛ زیرا تغییر موقعیت سوراخها در تیغههای متعدد میتواند هنگام مونتاژ مشکل ایجاد کند.
در تولید صنعتی، استفاده از قالب و تجهیزات پانچ دقیق باعث میشود محل سوراخها در قطعات مختلف یکسان باشد.
پوشش و رنگآمیزی کرکره آلومینیومی
آلومینیوم ذاتاً یک لایه اکسیدی محافظ روی سطح خود تشکیل میدهد، اما برای بسیاری از محصولات ساختمانی، ظاهر، رنگ و مقاومت سطحی اهمیت بیشتری دارد.
به همین دلیل تیغهها میتوانند تحت فرآیندهای مختلف پوششدهی قرار گیرند.
یکی از روشهای رایج در صنعت، رنگ پودری الکترواستاتیک است.
در این فرآیند، پودر رنگ روی سطح فلز اعمال میشود و سپس با پخت در شرایط کنترلشده، پوشش نهایی شکل میگیرد.
کیفیت پوشش به عواملی مانند آمادهسازی سطح، نوع رنگ، ضخامت پوشش و شرایط پخت وابسته است.
آمادهسازی سطح قبل از رنگ
رنگآمیزی مستقیم روی سطحی که چربی، گردوغبار یا آلودگی دارد میتواند باعث کاهش چسبندگی پوشش شود.
به همین دلیل قبل از رنگآمیزی ممکن است عملیات آمادهسازی سطح انجام شود.
هدف این عملیات میتواند شامل:
- حذف چربی
- حذف آلودگیهای سطحی
- آمادهسازی شیمیایی
- افزایش چسبندگی پوشش
- کاهش احتمال خوردگی
باشد.
جزئیات فرآیند به نوع آلومینیوم، پوشش انتخابی و خط تولید بستگی دارد.
پخت رنگ چگونه انجام میشود؟
اگر از رنگ پودری استفاده شود، قطعات پس از اعمال پودر وارد کوره میشوند.
در کوره، پوشش تحت شرایط دمایی کنترلشده قرار میگیرد تا ذرات رنگ به یک لایه یکنواخت تبدیل شوند.
دمای واقعی فرآیند باید بر اساس نوع پودر و مشخصات آن تنظیم شود و نمیتوان یک دمای ثابت را برای همه رنگها در نظر گرفت.
کنترل مناسب کوره برای جلوگیری از مشکلاتی مانند:
- پخت ناقص
- تغییر رنگ
- کاهش چسبندگی
- تغییر ظاهر سطح
اهمیت دارد.
آیا همه کرکرههای آلومینیومی رنگ میشوند؟
خیر. روش نهایی سطح میتواند متفاوت باشد.
بسته به محصول ممکن است از پوششهای رنگی، آنادایز یا روشهای دیگر استفاده شود.
انتخاب پوشش به کاربرد، ظاهر موردنظر، شرایط محیطی، هزینه و مشخصات محصول بستگی دارد.
برای محصولی که در فضای بیرونی نصب میشود، مقاومت پوشش در برابر شرایط محیطی اهمیت بیشتری پیدا میکند.
مونتاژ تیغههای کرکره
پس از تولید و آمادهسازی تیغهها، آنها باید به شکل یک مجموعه متصل شوند.
تیغهها به نحوی کنار یکدیگر قرار میگیرند که بتوانند در هنگام باز و بسته شدن حرکت کنند.
اتصال مناسب تیغهها باید به شکلی باشد که:
- حرکت روان باشد
- تیغهها از یکدیگر جدا نشوند
- ساختار کرکره بیش از حد سفت یا خشک نباشد
- جمع شدن کرکره بهدرستی انجام شود
دقت این مرحله روی عملکرد محصول نهایی تأثیر مستقیمی دارد.
ریلهای جانبی چگونه تولید میشوند؟
ریلهای جانبی مسیر حرکت کرکره را مشخص میکنند.
این قطعات نیز معمولاً از پروفیلهای آلومینیومی یا فلزی مناسب تولید میشوند و میتوانند تحت فرآیندهایی مانند اکستروژن، برش و آمادهسازی سطح قرار گیرند.
ابعاد داخلی ریل باید با مشخصات تیغهها هماهنگ باشد.
اگر ریل بیش از حد تنگ باشد، حرکت کرکره ممکن است سخت شود و اگر بیش از حد آزاد باشد، احتمال لرزش و حرکت نامناسب افزایش پیدا میکند.
محور و سیستم جمعشدن کرکره
در قسمت بالایی کرکره، تیغهها هنگام باز شدن جمع میشوند.
برای این کار از یک محور یا شفت استفاده میشود که میتواند بهصورت دستی یا موتوری حرکت کند.
در مدلهای دستی، نیروی کاربر از طریق سیستم مکانیکی به حرکت کرکره منتقل میشود.
در مدلهای برقی، موتور الکتریکی وظیفه چرخاندن محور را بر عهده دارد.
انتخاب موتور باید با وزن و ابعاد کرکره هماهنگ باشد؛ زیرا موتور ضعیف یا نامتناسب میتواند باعث کاهش عمر سیستم و عملکرد نامطمئن شود.
کرکره آلومینیومی برقی چگونه تولید میشود؟
در مدلهای برقی، علاوه بر قطعات مکانیکی، اجزای الکتریکی نیز به محصول اضافه میشوند.
این اجزا میتوانند شامل:
- موتور
- کنترلر
- کلید یا ریموت
- تجهیزات حفاظتی
- سیمکشی
- سیستم تشخیص یا تنظیم موقعیت
باشند.
در فرآیند مونتاژ باید هماهنگی میان موتور و وزن کرکره بررسی شود.
پس از نصب، عملکرد باز و بسته شدن نیز چندین بار آزمایش میشود تا حرکت روان و توقف در موقعیت مناسب بررسی شود.
کنترل کیفیت کرکره آلومینیومی چگونه انجام میشود؟
کنترل کیفیت باید از مرحله مواد اولیه شروع شود و تا محصول نهایی ادامه پیدا کند.
در بخش آلومینیوم میتوان مواردی مانند ضخامت، عرض و کیفیت سطح را بررسی کرد.
در مرحله فرمدهی، شکل مقطع تیغه و ابعاد آن اهمیت دارد.
در مرحله رنگ، مواردی مانند یکنواختی سطح، چسبندگی و ظاهر پوشش بررسی میشوند.
در مرحله مونتاژ نیز باید مواردی مانند:
- حرکت تیغهها
- عملکرد ریل
- باز و بسته شدن
- استحکام اتصالات
- عملکرد موتور در مدل برقی
- ابعاد نهایی
کنترل شوند.
چرا دقت تولید تیغه اهمیت زیادی دارد؟
اگر شکل تیغهها در طول تولید ثابت نباشد، ممکن است هنگام مونتاژ مشکلات مختلفی ایجاد شود.
برای مثال، تغییر جزئی در مقطع تیغه میتواند باعث شود تیغهها بهدرستی روی هم قرار نگیرند یا حرکت آنها در ریل روان نباشد.
به همین دلیل رولفرمینگ باید بهگونهای تنظیم شود که تغییر شکل در طول تولید پایدار بماند.
وضعیت رولها، فاصله آنها، سرعت خط و مشخصات ماده اولیه همگی روی این موضوع تأثیر دارند.
چه عواملی روی کیفیت نهایی کرکره آلومینیومی تأثیر میگذارند؟
کیفیت محصول نهایی نتیجه یک عامل واحد نیست.
مهمترین عوامل عبارتاند از:
کیفیت آلومینیوم: ماده اولیه باید مشخصات فنی مناسبی داشته باشد.
دقت رولفرمینگ: مقطع تیغه باید در طول تولید یکنواخت باشد.
کیفیت پوشش: رنگ یا پوشش سطح باید چسبندگی و ظاهر مناسبی داشته باشد.
دقت برش: طول قطعات باید مطابق نقشه و ابعاد محصول باشد.
کیفیت اتصالات: قطعات باید بدون لقی یا گیرکردن غیرضروری مونتاژ شوند.
سیستم حرکتی: موتور و مکانیزم باز و بسته شدن باید متناسب با وزن و ابعاد محصول انتخاب شوند.
کنترل نهایی: محصول باید قبل از تحویل تحت آزمونهای عملکردی قرار گیرد.
تولید کرکره آلومینیومی چقدر به اتوماسیون وابسته است؟
در تولید صنعتی، هرچه تیراژ افزایش پیدا کند، کنترل دقیق فرآیند اهمیت بیشتری پیدا میکند.
اتوماسیون میتواند در بخشهایی مانند:
- باز کردن کویل
- رولفرمینگ
- برش
- پانچ
- کنترل سرعت خط
- رنگآمیزی
- ثبت اطلاعات تولید
استفاده شود.
استفاده از سنسورها و سیستمهای کنترلی نیز میتواند به کاهش خطاهای ناشی از تغییر سرعت یا موقعیت قطعات کمک کند.
با این حال، اتوماسیون بهتنهایی کیفیت را تضمین نمیکند. طراحی صحیح فرآیند، کیفیت مواد اولیه و نگهداری تجهیزات همچنان اهمیت دارند.
آیا ضخامت بیشتر آلومینیوم همیشه بهتر است؟
نه لزوماً.
افزایش ضخامت میتواند در برخی شرایط به افزایش استحکام کمک کند، اما همزمان وزن، هزینه مواد اولیه و بار واردشده به سیستم حرکتی را نیز افزایش میدهد.
بنابراین ضخامت باید بر اساس کاربرد و طراحی محصول تعیین شود.
برای یک کرکره کوچک ساختمانی، مشخصات موردنیاز میتواند با یک کرکره بزرگ یا محصول صنعتی متفاوت باشد.
تفاوت کرکره آلومینیومی ساختمانی و صنعتی
کرکرههای مورد استفاده در ساختمانهای مسکونی، فروشگاهها و محیطهای تجاری معمولاً با تمرکز بر وزن، ظاهر، کنترل نور و عملکرد روزمره طراحی میشوند.
در مقابل، کرکرههای صنعتی ممکن است ابعاد بزرگتر، وزن بیشتر و شرایط کاری سختتری داشته باشند.
در چنین محصولاتی، طراحی سازه، نوع تیغه، محور، موتور، سیستم کنترل و نحوه نصب اهمیت بیشتری پیدا میکند.
بنابراین نمیتوان مشخصات یک کرکره ساختمانی معمولی را مستقیماً برای یک دهانه صنعتی بزرگ استفاده کرد.
هنگام خرید کرکره آلومینیومی چه مشخصاتی مهم است؟
اگر قرار باشد محصول نهایی از نظر فنی ارزیابی شود، بهتر است فقط به ظاهر و قیمت توجه نشود.
مواردی مانند:
- جنس و مشخصات آلومینیوم
- ضخامت تیغه
- نوع و کیفیت پوشش
- ابعاد دقیق
- وزن کرکره
- کیفیت ریلها
- نوع سیستم حرکتی
- ظرفیت موتور
- کیفیت اتصالات
- خدمات و قطعات یدکی
باید بررسی شوند.
در پروژههای بزرگ نیز بهتر است مشخصات فنی محصول با نیاز واقعی دهانه و شرایط نصب تطبیق داده شود.
جمعبندی
تولید کرکره آلومینیومی از آمادهسازی ورق یا نوار آلومینیومی آغاز میشود و با فرآیندهایی مانند رولفرمینگ، برش، پانچ، آمادهسازی سطح، رنگآمیزی، مونتاژ تیغهها و نصب سیستم حرکتی ادامه پیدا میکند.
مهمترین بخش تولید، فرمدهی دقیق تیغه است؛ زیرا شکل و ابعاد تیغه مستقیماً روی نحوه قرارگیری، حرکت و جمع شدن کرکره تأثیر دارد. پس از آن، کیفیت پوشش سطح و دقت مونتاژ نیز نقش مهمی در دوام و عملکرد محصول دارند.
در مدلهای برقی، انتخاب موتور و هماهنگی آن با وزن و ابعاد کرکره اهمیت بیشتری پیدا میکند.
در نهایت، یک کرکره آلومینیومی باکیفیت نتیجه یک زنجیره کامل از مواد اولیه مناسب، فرمدهی دقیق، پوشش استاندارد، مونتاژ صحیح و کنترل کیفیت نهایی است؛ نه صرفاً محصول یک دستگاه یا یک مرحله از خط تولید.
AD