درب و پنجره آلومینیومی از چند قطعه ساده تشکیل نشده است. برای تبدیل پروفیل آلومینیومی به یک پنجره یا درب آماده نصب، مراحل مختلفی مانند اندازهگیری، برش، ماشینکاری، ایجاد سوراخ و شیار، اتصال قطعات، نصب یراقآلات و شیشهگذاری انجام میشود.
کیفیت محصول نهایی نیز فقط به جنس آلومینیوم وابسته نیست. دقت برش پروفیل، نحوه اتصال گوشهها، کیفیت ماشینکاری، انتخاب یراقآلات، نوع شیشه و حتی نحوه نصب در ساختمان میتواند روی عملکرد پنجره تأثیر بگذارد.
در ادامه، فرآیند ساخت درب و پنجره آلومینیومی را از زمانی که پروفیل وارد کارگاه میشود تا مرحله مونتاژ نهایی بررسی میکنیم.
پروفیل آلومینیومی؛ نقطه شروع ساخت پنجره
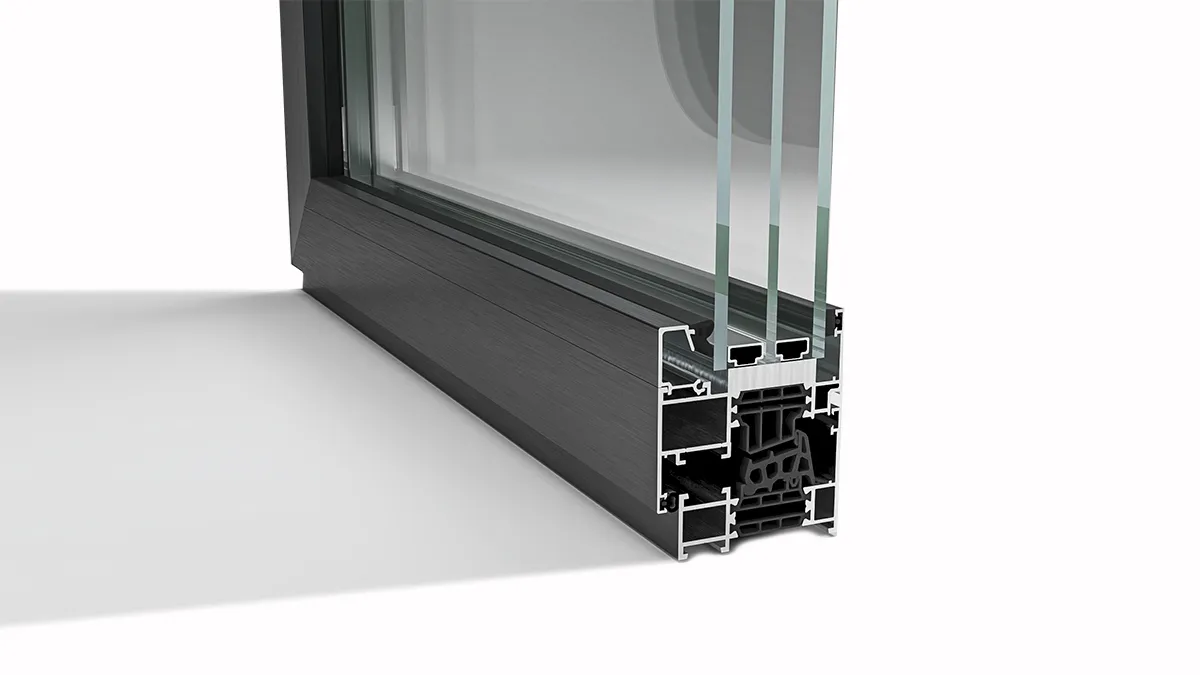
پروفیل، بخش اصلی قاب درب و پنجره را تشکیل میدهد. این پروفیلها با توجه به نوع سیستم پنجره، شکل مقطع و کاربرد موردنظر طراحی میشوند.
در بازار میتوان سیستمهای مختلفی از پروفیل آلومینیومی را دید. برای مثال، در برخی سیستمها از پروفیلهای معمولی و در برخی دیگر از پروفیلهای ترمال بریک استفاده میشود.
تفاوت طراحی مقطع پروفیل، نحوه اتصال قطعات و محل قرارگیری یراقآلات باعث میشود فرآیند ساخت هر سیستم دقیقاً یکسان نباشد.
اندازهگیری و تهیه نقشه ساخت
قبل از برش پروفیل، ابعاد نهایی درب یا پنجره مشخص میشود.
عرض، ارتفاع، تعداد بازشوها، نوع بازشو، محل قرارگیری ستونها و نوع شیشه باید مشخص باشند. در پروژههای حرفهای، اطلاعات مربوط به برش و مونتاژ بر اساس نقشه یا لیست برش تهیه میشود.
دقت در این مرحله اهمیت زیادی دارد؛ زیرا یک اشتباه در اندازهگیری میتواند باعث ایجاد خطا در تمام مراحل بعدی شود.
برش پروفیل آلومینیومی
پس از مشخص شدن ابعاد، پروفیلها در طولهای مورد نیاز برش داده میشوند.
دستگاههای برش آلومینیوم، بهخصوص ارههای مخصوص پروفیل، برای این کار استفاده میشوند. بسته به طراحی قاب، انتهای پروفیل ممکن است با زاویه مشخص، معمولاً برای اتصال گوشهها، برش داده شود.
دقت برش بسیار مهم است. اگر طول پروفیل یا زاویه برش دقیق نباشد، در زمان مونتاژ گوشهها ممکن است فاصله یا ناهماهنگی ایجاد شود.
ماشینکاری پروفیل چه زمانی انجام میشود؟
همه عملیات ساخت فقط با برش انجام نمیشود. برخی قسمتهای پروفیل به سوراخ، شیار یا برشهای خاص نیاز دارند.
برای مثال، محل نصب بعضی یراقآلات یا قطعات اتصال باید روی پروفیل آماده شود.
در این مرحله میتوان از تجهیزات مختلفی مانند دستگاه پانچ، فرز و دستگاه CNC آلومینیوم استفاده کرد.
نوع ماشینکاری به طراحی پروفیل و سیستم پنجره بستگی دارد. در تولیدهای تکراری، استفاده از ماشینآلات دقیق میتواند سرعت کار و تکرارپذیری ابعاد را افزایش دهد.
پانچ پروفیل آلومینیومی
پانچ یکی از روشهایی است که برای ایجاد سوراخها یا فرمهای مشخص روی پروفیل استفاده میشود.
در خطوط تولید درب و پنجره، زمانی که یک عملیات به شکل تکراری روی تعداد زیادی پروفیل انجام میشود، دستگاه پانچ میتواند سرعت فرآیند را افزایش دهد.
البته پانچ و CNC کاربرد یکسانی ندارند. پانچ برای برخی عملیات مشخص و تکراری مناسب است، در حالی که CNC میتواند عملیات ماشینکاری پیچیدهتر و قابل برنامهریزی را انجام دهد.
آمادهسازی پروفیلهای قاب
بعد از برش و ماشینکاری، پروفیلهای مربوط به بخشهای مختلف پنجره آماده مونتاژ میشوند.
این قطعات میتوانند شامل مواردی مانند:
- پروفیل قاب
- پروفیل لنگه
- پروفیل میانی
- پروفیل بازشو
- پروفیل مربوط به قسمت ثابت
- قطعات اتصال
باشند.
تعداد و نوع این قطعات به طراحی پنجره و سیستم پروفیل بستگی دارد.
اتصال گوشههای قاب
یکی از مراحل مهم در ساخت پنجره آلومینیومی، اتصال پروفیلهای برشخورده به یکدیگر است.
بسته به نوع سیستم، گوشهها میتوانند با روشهایی مانند اتصال مکانیکی، گوشهزنی و پرس یا استفاده از قطعات اتصال مخصوص مونتاژ شوند.
هدف این است که قاب نهایی از نظر ابعاد، گونیا بودن و استحکام در وضعیت مناسبی قرار داشته باشد.
دقت این مرحله اهمیت زیادی دارد. قاب نامنظم میتواند روی نصب شیشه، عملکرد بازشو و حتی آببندی پنجره اثر بگذارد.
ساخت لنگه بازشو
اگر پنجره دارای قسمت بازشو باشد، علاوه بر قاب اصلی باید لنگه نیز ساخته شود.
پروفیلهای مربوط به لنگه بر اساس اندازه مشخص برش خورده و ماشینکاری میشوند. سپس قطعات به یکدیگر متصل میشوند تا چارچوب بازشو شکل بگیرد.
در این مرحله محل نصب لولا، دستگیره، قفل و سایر یراقآلات نیز باید با طراحی سیستم هماهنگ باشد.
نصب یراقآلات
یراقآلات نقش مهمی در عملکرد درب و پنجره دارند.
بسته به نوع بازشو، ممکن است قطعاتی مانند:
- لولا
- دستگیره
- قفل
- اسپانیولت
- غلتک
- زبانه
- قطعات محدودکننده بازشو
استفاده شوند.
انتخاب یراقآلات باید بر اساس نوع پنجره، وزن لنگه، ابعاد بازشو و سیستم پروفیل انجام شود.
استفاده از یراقآلات نامتناسب حتی در پنجرهای با پروفیل مناسب میتواند باعث ایجاد مشکل در باز و بسته شدن یا کاهش عمر قطعات شود.
نصب لاستیکها و نوارهای آببندی
برای بهبود آببندی و جلوگیری از نفوذ هوا و آب، در قسمتهای مختلف پنجره از لاستیکها و نوارهای مخصوص استفاده میشود.
محل قرارگیری این قطعات باید بهدرستی آماده و اجرا شود. بریدگی نامناسب، کشیدگی بیش از حد یا قرارگیری نادرست لاستیک میتواند عملکرد آببندی را کاهش دهد.
در سیستمهای مختلف آلومینیومی، نوع و نحوه قرارگیری نوارهای آببندی متفاوت است.
شیشه چگونه در قاب قرار میگیرد؟
بعد از آماده شدن قاب و بازشو، نوبت به نصب شیشه میرسد.
شیشه میتواند تکجداره، دوجداره یا ساختارهای تخصصیتر باشد. در پنجرههای امروزی، شیشه دوجداره کاربرد گستردهای دارد و میتواند در بهبود عملکرد حرارتی و صوتی پنجره نقش داشته باشد.
شیشه معمولاً با استفاده از قطعات و نوارهای مخصوص داخل قاب قرار میگیرد و باید به شکلی نصب شود که وزن آن بهدرستی روی سیستم منتقل شود.
شیشهگذاری چرا نیاز به دقت دارد؟
شیشه فقط یک قطعه پرکننده داخل قاب نیست. وزن آن قابل توجه است و نحوه قرارگیری آن روی عملکرد بازشو تأثیر میگذارد.
اگر شیشه بهدرستی تراز نشده باشد، ممکن است لنگه در طول زمان از تنظیم خارج شود یا باز و بسته شدن آن دشوار شود.
به همین دلیل در هنگام شیشهگذاری، موقعیت شیشه، لقمهها و نحوه توزیع وزن باید مطابق سیستم پنجره رعایت شود.
مونتاژ نهایی درب و پنجره
پس از آماده شدن قاب، بازشو، یراقآلات، لاستیکها و شیشه، قطعات در کنار یکدیگر قرار میگیرند.
در این مرحله باید موارد مختلفی بررسی شود:
- باز و بسته شدن صحیح لنگه
- عملکرد قفل و دستگیره
- تراز بودن قاب
- فاصله مناسب بین قطعات
- قرارگیری صحیح شیشه
- وضعیت لاستیکهای آببندی
- حرکت روان قطعات متحرک
اگر پنجره چند بازشو داشته باشد، تنظیم هر قسمت نیز باید بهصورت جداگانه انجام شود.
تفاوت ساخت پنجره آلومینیومی معمولی و ترمال بریک
یکی از تفاوتهای مهم در سیستمهای آلومینیومی، ساختار پروفیل است.
در پروفیلهای ترمال بریک، بخش داخلی و خارجی پروفیل آلومینیومی توسط یک ماده عایق از یکدیگر جدا میشوند. این ساختار برای کاهش انتقال حرارت از طریق قاب طراحی شده است.
به همین دلیل فرآیند تولید و مونتاژ پنجره ترمال بریک به پروفیلها و قطعات اختصاصی همان سیستم نیاز دارد.
در نتیجه، نمیتوان یک روش مونتاژ را بدون توجه به سیستم پروفیل برای تمام پنجرههای آلومینیومی استفاده کرد.
کنترل کیفیت پنجره آلومینیومی
قبل از تحویل محصول، پنجره باید از نظر ابعادی و عملکردی بررسی شود.
کنترل ابعاد
عرض، ارتفاع و گونیا بودن قاب بررسی میشود تا با ابعاد سفارش مطابقت داشته باشد.
بررسی بازشو
لنگهها باید بدون گیرکردن غیرعادی باز و بسته شوند.
بررسی یراقآلات
عملکرد دستگیره، قفل، لولا و سایر قطعات متحرک باید بررسی شود.
بررسی شیشه
شیشه نباید دارای شکستگی، لبپریدگی یا ایراد ظاهری قابلقبولنباشد و باید به شکل صحیح در قاب قرار گرفته باشد.
بررسی آببندی
لاستیکها و سایر اجزای آببندی باید بهدرستی در جای خود قرار گرفته باشند.
آیا ساخت درب و پنجره آلومینیومی کاملاً اتوماتیک است؟
خیر. میزان اتوماسیون به حجم تولید و نوع کارگاه بستگی دارد.
در یک کارگاه کوچک ممکن است بخش زیادی از فرآیند با دستگاههای نیمهاتوماتیک و ابزارهای دستی انجام شود. در کارخانههای بزرگتر، تجهیزاتی مانند دستگاههای برش اتوماتیک، پانچ، CNC و ماشینآلات مونتاژ میتوانند بخش بیشتری از فرآیند را انجام دهند.
هرچه تیراژ تولید بالاتر باشد، اهمیت سرعت، تکرارپذیری و کاهش خطای انسانی بیشتر میشود.
چه عواملی کیفیت نهایی پنجره را تعیین میکنند؟
کیفیت یک پنجره آلومینیومی حاصل عملکرد چند بخش مختلف است.
مهمترین عوامل عبارتاند از:
پروفیل: طراحی و کیفیت پروفیل روی استحکام و عملکرد قاب اثر دارد.
دقت برش: برش دقیق برای ایجاد قاب با ابعاد مناسب ضروری است.
ماشینکاری: محل سوراخها، شیارها و اتصالات باید با دقت ایجاد شود.
مونتاژ: اتصال صحیح پروفیلها روی استحکام و هندسه قاب تأثیر دارد.
یراقآلات: انتخاب صحیح یراقآلات برای عملکرد بازشو اهمیت دارد.
شیشه: نوع و ساختار شیشه روی عملکرد حرارتی و صوتی پنجره تأثیر میگذارد.
آببندی: اجرای صحیح لاستیکها و درزگیرها برای کاهش نفوذ هوا و آب اهمیت دارد.
نصب: حتی پنجرهای که در کارخانه بهدرستی ساخته شده، در صورت نصب نامناسب ممکن است عملکرد مورد انتظار را نداشته باشد.
جمعبندی
ساخت درب و پنجره آلومینیومی از مرحله انتخاب و آمادهسازی پروفیل شروع میشود و با برش، ماشینکاری، اتصال قطعات، نصب یراقآلات، اجرای آببندی، شیشهگذاری و کنترل نهایی ادامه پیدا میکند.
پروفیل آلومینیومی پایه اصلی محصول است، اما کیفیت نهایی فقط به پروفیل وابسته نیست. دقت دستگاههای برش و ماشینکاری، کیفیت اتصالات، انتخاب یراقآلات، نحوه نصب شیشه و تنظیم نهایی همگی در عملکرد پنجره نقش دارند.
در تولید صنعتی نیز استفاده از تجهیزاتی مانند دستگاه پانچ آلومینیوم و CNC میتواند برای برخی عملیات، سرعت و تکرارپذیری تولید را افزایش دهد.
در نهایت، یک درب یا پنجره آلومینیومی زمانی عملکرد مناسبی خواهد داشت که پروفیل، یراقآلات، شیشه، آببندی، مونتاژ و نصب آن بهعنوان یک سیستم واحد در نظر گرفته شوند.
سوالات متداول
اولین مرحله ساخت درب و پنجره آلومینیومی چیست؟
ابتدا ابعاد و مشخصات محصول مشخص میشود و سپس پروفیلهای مورد نیاز بر اساس نقشه یا لیست برش آماده میشوند.
پروفیل آلومینیومی چگونه برای مونتاژ آماده میشود؟
پروفیلها ابتدا در اندازههای مشخص برش میخورند و سپس در صورت نیاز، عملیات پانچ، سوراخکاری، شیارزنی یا سایر ماشینکاریها روی آنها انجام میشود.
آیا برای ساخت پنجره آلومینیومی به CNC نیاز است؟
برای همه پنجرهها الزامی نیست. نوع عملیات و حجم تولید تعیین میکند که استفاده از CNC تا چه اندازه مفید یا ضروری باشد.
شیشه چه زمانی روی پنجره آلومینیومی نصب میشود؟
معمولاً پس از آماده شدن قاب و بازشو، شیشه در مرحله شیشهگذاری داخل سیستم قرار میگیرد و با قطعات و نوارهای مخصوص تثبیت میشود.
کیفیت مونتاژ چه تأثیری روی پنجره دارد؟
مونتاژ دقیق روی گونیا بودن قاب، عملکرد بازشو، نصب شیشه، آببندی و عملکرد یراقآلات تأثیر مستقیم دارد.
آیا پنجره ترمال بریک متفاوت ساخته میشود؟
بله. ساختار پروفیل ترمال بریک با پروفیل آلومینیومی معمولی متفاوت است و مونتاژ آن نیز بر اساس قطعات و طراحی همان سیستم انجام میشود.
تولید درب و پنجره آلومینیومی، پروفیل آلومینیومی، مونتاژ درب و پنجره آلومینیومی، برش پروفیل آلومینیوم، ماشینکاری پروفیل آلومینیوم، یراقآلات پنجره آلومینیومی، شیشهگذاری پنجره آلومینیومی
AD