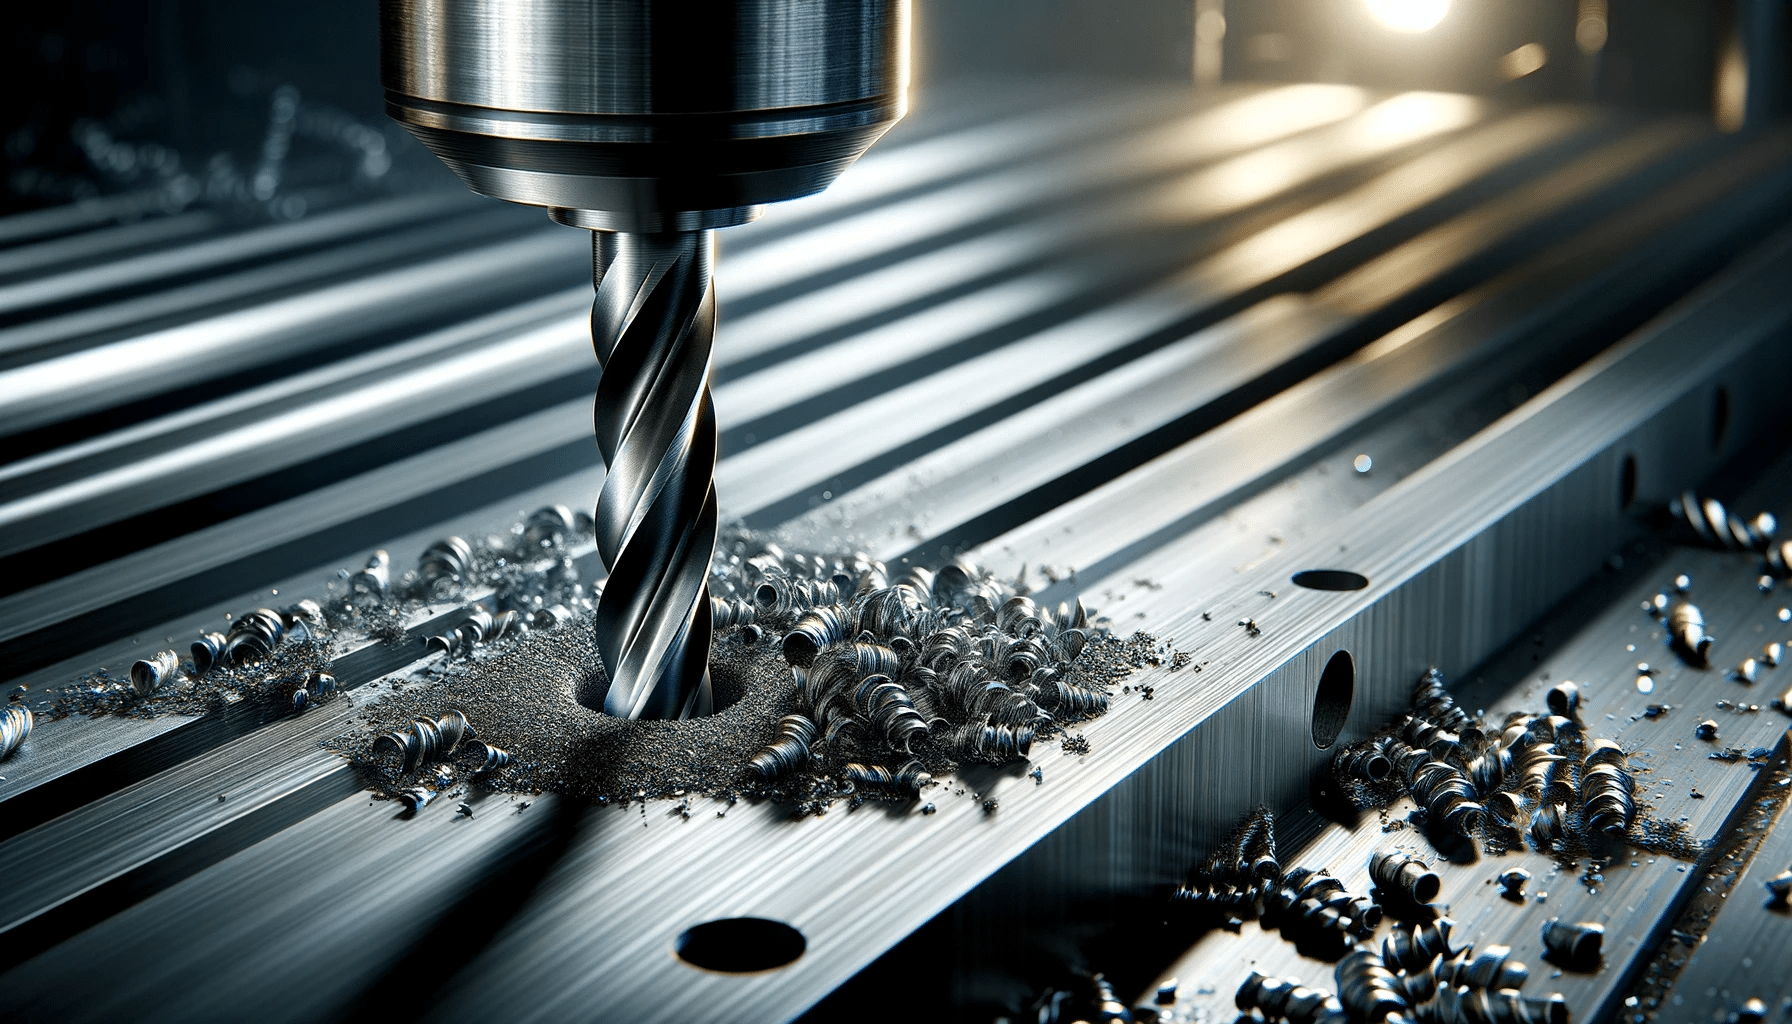
گر هنگام سوراخکاری فلز متوجه شدهاید که نوک مته بیش از حد داغ میشود، رنگ آن تغییر میکند یا دیگر مثل قبل نمیتواند در قطعه نفوذ کند، احتمالاً یکی از شرایط اصلی سوراخکاری بهدرستی تنظیم نشده است. این مشکل فقط به کیفیت مته مربوط نیست؛ سرعت چرخش دریل، جنس فلز، تیزی لبههای برنده، میزان فشار دست و استفاده از روانکار همگی بر عملکرد مته تأثیر میگذارند.
بسیاری از افراد تصور میکنند برای سوراخکردن سریعتر فلز باید دور دریل را افزایش دهند یا فشار بیشتری به دستگاه وارد کنند. در عمل، چنین کاری ممکن است اصطکاک و دما را افزایش دهد و باعث کندشدن لبه برنده، آسیب به مته و حتی خرابشدن سطح قطعه شود. راهنماهای فنی سوراخکاری فلز نیز بر انتخاب سرعت مناسب، فشار کنترلشده و استفاده از مته متناسب با جنس قطعه تأکید میکنند.
در این مقاله بررسی میکنیم چرا مته هنگام سوراخکاری فلز میسوزد، چگونه علت اصلی را تشخیص دهیم و چه کارهایی عمر مته را افزایش میدهند.
منظور از سوختن مته چیست؟
وقتی میگوییم مته سوخته است، معمولاً منظور این نیست که مته واقعاً آتش گرفته؛ بلکه حرارت زیاد باعث شده لبههای برنده آن کارایی خود را از دست بدهند یا سطح مته نشانههای تغییر حرارتی پیدا کند.
این اتفاق ممکن است به شکلهای مختلفی دیده شود:
- نوک مته آبی، بنفش یا قهوهای شده است.
- مته با وجود چرخش، بهسختی وارد فلز میشود.
- هنگام سوراخکاری صدای سایش یا جیغ شنیده میشود.
- بهجای براده مناسب، ذرات ریز و پودرمانند تولید میشود.
- لبههای برنده خیلی زود کند میشوند.
- برای ایجاد یک سوراخ ساده، فشار زیادی لازم است.
تغییر رنگ مته میتواند نشانه داغشدن بیش از حد باشد، اما نبود تغییر رنگ هم به معنی سالم بودن آن نیست. گاهی لبه برنده پیش از آنکه تغییر رنگ واضحی دیده شود، کند شده یا بخشی از سختی خود را از دست داده است.
اگر مته دیگر بهدرستی برش نمیدهد، ادامه کار با فشار بیشتر معمولاً راهحل مناسبی نیست؛ ابتدا باید علت مشکل مشخص شود.
سرعت بالای دریل چگونه باعث سوختن مته میشود؟
یکی از رایجترین علتهای داغشدن مته، انتخاب دور نامناسب است. هنگام سوراخکاری فلز، لبههای مته با سرعت زیاد با سطح قطعه تماس دارند. اگر سرعت چرخش از مقدار مناسب بیشتر باشد، گرمای ناشی از برش و اصطکاک میتواند سریعتر از حد قابلقبول افزایش پیدا کند.
این موضوع بهویژه هنگام سوراخکاری فولاد و فولاد ضدزنگ اهمیت دارد. معمولاً برای سوراخکاری فلز باید سرعت را متناسب با جنس قطعه و قطر مته تنظیم کرد؛ سرعت مناسب برای یک مته کوچک در آلومینیوم لزوماً برای یک مته بزرگ در فولاد مناسب نیست. <Cite refs={[“turn585720search6″,”turn585720search2”]} />
چرا مته بزرگتر به دور کمتری نیاز دارد؟
هرچه قطر مته بیشتر شود، سرعت حرکت لبه برنده روی سطح فلز در یک دور چرخش افزایش پیدا میکند. به همین دلیل، در بسیاری از عملیات سوراخکاری، متههای بزرگتر باید با دور پایینتری کار کنند.
برای مثال، اگر یک مته کوچک و یک مته بزرگ را با دور یکسان به کار ببرید، لبه برنده مته بزرگتر با سرعت محیطی بیشتری حرکت میکند و ممکن است حرارت زیادی تولید شود.
به همین دلیل، انتخاب دور دریل باید بر اساس قطر مته، جنس قطعه و مشخصات سازنده انجام شود؛ نه فقط بر اساس قدرت دستگاه یا سرعتی که کاربر به آن عادت دارد.
برای سوراخکاری فلز از چه دوری استفاده کنیم؟
عدد دقیق به نوع مته، قطر آن و جنس فلز بستگی دارد. جدول زیر فقط یک راهنمای تقریبی برای متههای HSS معمولی است و جایگزین جدول سرعت سازنده ابزار نیست.
| جنس فلز | سرعت نسبی پیشنهادی | نکته مهم |
|---|---|---|
| آلومینیوم | معمولاً بیشتر از فولاد | خروج براده و جلوگیری از چسبیدن آن به مته اهمیت دارد |
| فولاد معمولی | متوسط تا پایین | با افزایش قطر مته، دور را کاهش دهید |
| فولاد ضدزنگ | معمولاً پایینتر از فولاد معمولی | از مته تیز، فشار یکنواخت و روانکار مناسب استفاده کنید |
| فولاد سخت یا آلیاژی | وابسته به سختی قطعه و نوع مته | انتخاب ابزار مناسب اهمیت زیادی دارد |
این جدول عمداً از ارائه یک عدد ثابت برای همه شرایط خودداری میکند؛ زیرا دور مناسب برای مته ۳ میلیمتری با مته ۱۲ میلیمتری یکسان نیست. برای انتخاب دقیقتر، به جدول سرعت و پیشروی سازنده مته مراجعه کنید. <Cite refs={[“turn585720search2″,”turn585720search6”]} />
آیا فشار زیاد دست باعث سوختن مته میشود؟
بله، فشار بیش از حد یکی از عواملی است که میتواند باعث داغشدن مته و آسیب به ابزار شود. وقتی کاربر برای سریعتر سوراخکردن قطعه، دریل را با نیروی زیاد به سمت فلز فشار میدهد، ممکن است برادهها بهخوبی از شیارهای مته خارج نشوند و فشار مکانیکی و حرارتی افزایش پیدا کند.
از طرف دیگر، فشار خیلی کم هم همیشه مناسب نیست. اگر مته بهجای بریدن فلز فقط روی سطح آن بلغزد، اصطکاک ایجاد میشود و دما بالا میرود.
بنابراین هدف، واردکردن بیشترین فشار ممکن نیست؛ باید فشاری یکنواخت و متناسب با جنس فلز و قطر مته اعمال شود تا لبههای برنده واقعاً برش انجام دهند. راهنمای HSS نیز هشدار میدهد که فشار بیش از حد یا ناکافی میتواند به داغشدن و کندشدن مته منجر شود. <Cite refs={[“turn585720search12″,”turn585720search13”]} />
چگونه بفهمیم فشار دست مناسب است؟
به رفتار مته و نوع براده توجه کنید:
- اگر مته بهآرامی پیش میرود و براده تولید میکند، احتمالاً در حال برش است.
- اگر مته فقط روی سطح میساید و براده مناسبی تولید نمیکند، سرعت، تیزی مته و فشار را بررسی کنید.
- اگر دریل بهشدت تحت فشار قرار میگیرد، صدای موتور تغییر میکند یا مته گیر میکند، کار را متوقف کنید و علت را بررسی کنید.
- اگر برادهها در شیارهای مته جمع میشوند، مته را پس از توقف دستگاه خارج کنید و شیارها را تمیز کنید.
برای رفع مشکل، صرفاً فشار دست را افزایش ندهید. ممکن است مته کند باشد، دور نامناسب انتخاب شده باشد یا جنس آن برای فلز موردنظر مناسب نباشد.
جنس مته چه تأثیری بر داغشدن آن دارد؟
همه متهها برای سوراخکاری فلزات یکسان ساخته نشدهاند. انتخاب مته نامناسب میتواند باعث شود ابزار خیلی زود کند شود یا در برابر حرارت مقاومت کافی نداشته باشد.
مته HSS برای چه فلزاتی مناسب است؟
متههای فولاد تندبر یا HSS برای بسیاری از کارهای عمومی روی فلزات، از جمله فولاد معمولی و آلومینیوم، کاربرد دارند. این متهها برای کارگاههای عمومی و استفادههای متداول انتخاب رایجی هستند.
بااینحال، عملکرد آنها به کیفیت ساخت، تیزی لبه برنده و شرایط سوراخکاری بستگی دارد. حتی یک مته HSS باکیفیت نیز در صورت استفاده با دور بیش از حد، فشار نامناسب یا بدون روانکاری موردنیاز ممکن است زود آسیب ببیند.
مته کبالت برای فولاد ضدزنگ
متههای HSS-Co یا کبالتدار برای کاربردهایی که مقاومت حرارتی و حفظ سختی لبه برنده اهمیت بیشتری دارد، از جمله بسیاری از عملیات سوراخکاری فولاد ضدزنگ و آلیاژهای سختتر، گزینه مناسبی هستند.
کبالت در ساختار آلیاژ مته به کار میرود و صرفاً یک پوشش سطحی نیست. این ویژگی به حفظ خواص ابزار در دماهای بالاتر کمک میکند، اما مته کبالتدار هم در برابر سرعت نامناسب، فشار بیش از حد و کندشدن لبه برنده مصون نیست. <Cite refs={[“turn585720search6″,”turn585720search9”]} />
آیا مته تیتانیوم برای تمام فلزات مناسب است؟
عبارت «مته تیتانیوم» معمولاً به متهای اشاره دارد که سطح آن با ترکیبی مانند نیترید تیتانیوم پوشش داده شده است. این پوشش میتواند ویژگیهای سطحی و مقاومت سایشی ابزار را بهبود دهد، اما به این معنی نیست که مته برای هر فلز و هر شرایطی مناسب خواهد بود.
هنگام خرید، مشخصات واقعی محصول و جنس پایه مته را بررسی کنید. نام تجاری یا رنگ طلایی مته بهتنهایی معیار کافی برای انتخاب آن نیست.
چرا سوراخکاری فولاد ضدزنگ مته را سریعتر داغ میکند؟
فولاد ضدزنگ در بسیاری از گریدها هنگام ماشینکاری مستعد سختکاری موضعی است. اگر مته کند باشد یا با فشار ناکافی روی سطح بلغزد، ممکن است لایهای از فلز در محل تماس سختتر شود. در نتیجه، ادامه سوراخکاری دشوارتر شده و حرارت بیشتری تولید میشود.
برای جلوگیری از این وضعیت:
- از مته تیز و مناسب فولاد ضدزنگ استفاده کنید.
- دور را بر اساس قطر مته و گرید فلز کاهش دهید.
- فشار یکنواخت و کافی برای برش ایجاد کنید.
- اجازه ندهید مته مدت زیادی بدون پیشروی روی سطح بچرخد.
- از روغن برش مناسب استفاده کنید.
- هنگام سوراخکاری عمیق، برادهها را بهطور ایمن و با توقف دستگاه خارج کنید.
اگر مته روی فولاد ضدزنگ فقط میساید و دیگر پیشروی نمیکند، فشار بیشتر ممکن است مشکل را تشدید کند. بهتر است کار را متوقف کنید و وضعیت مته و سطح سوراخ را بررسی کنید.
نبود روغن برش چگونه عمر مته را کاهش میدهد؟
هنگام سوراخکاری بسیاری از فلزات، روانکار مناسب میتواند اصطکاک را کاهش دهد، به دفع حرارت کمک کند و حرکت برادهها را آسانتر سازد. به همین دلیل، استفاده از روغن برش برای بسیاری از عملیات روی فولاد و فولاد ضدزنگ توصیه میشود. <Cite refs={[“turn585720search6″,”turn585720search13”]} />
البته انتخاب روانکار باید با جنس فلز، نوع عملیات و دستورالعمل سازنده هماهنگ باشد. همه مایعات برای تمام فلزات یا شرایط کاری مناسب نیستند.
چه زمانی از روغن برش استفاده کنیم؟
برای سوراخکاری فولاد و بسیاری از فلزات سخت، استفاده از روغن برش مناسب میتواند به کاهش اصطکاک و افزایش عمر ابزار کمک کند. هنگام سوراخکاری فولاد ضدزنگ نیز کنترل حرارت و جلوگیری از سایش مته اهمیت ویژهای دارد.
در مورد آلومینیوم، باید به احتمال چسبیدن براده به لبه مته نیز توجه کرد و روانکاری مناسب همان عملیات را انتخاب کرد.
روغن را مطابق دستورالعمل محصول استفاده کنید و از تماس آن با بخشهای برقی نامناسب، سطوح داغ یا منابع اشتعال جلوگیری کنید. اگر دستگاه یا فرایند شما به روانکار خاصی نیاز دارد، توصیه سازنده را در اولویت قرار دهید.
مته کند چگونه باعث افزایش حرارت میشود؟
مته برای برش فلز به لبههای تیز و هندسه مناسب نیاز دارد. وقتی لبهها کند میشوند، مته بهجای بریدن مؤثر، بیشتر به سطح قطعه فشار میآورد و آن را میساید. این وضعیت باعث کاهش سرعت پیشروی و افزایش اصطکاک میشود.
نشانههای مته کند عبارتاند از:
- نیاز به فشار بیشتر از حالت معمول
- کاهش محسوس سرعت سوراخکاری
- تولید براده نامناسب
- صدای سایش یا جیغ
- ایجاد حرارت زیاد در مدت کوتاه
اگر مته قابل تیزکردن است، باید با روش صحیح و با حفظ هندسه برنده تیز شود. تیزکردن غیراصولی میتواند زاویه لبهها را تغییر دهد و باعث شود مته دوباره بهدرستی برش ندهد. در صورت آسیب شدید یا ترکخوردگی، تعویض ابزار انتخاب ایمنتری است.
چرا برادهها از شیارهای مته خارج نمیشوند؟
شیارهای مارپیچی مته برای انتقال براده به بیرون سوراخ طراحی شدهاند. اگر برادهها در این شیارها جمع شوند، حرکت مته دشوارتر میشود و اصطکاک و حرارت افزایش پیدا میکند.
این مشکل در سوراخهای عمیق، استفاده از مته نامناسب یا کارکردن بدون تخلیه دورهای برادهها بیشتر دیده میشود.
برای کنترل آن، در سوراخکاری عمیق لازم است بر اساس شرایط کار، مته را بهصورت دورهای خارج کنید تا برادهها تخلیه شوند. این کار باید با کنترل کامل دستگاه انجام شود و برای پاککردن برادهها هرگز از دست استفاده نکنید.
اگر مته گیر کرده است، دستگاه را متوقف کنید و پس از اطمینان از قطع حرکت، علت گیرکردن را بررسی کنید.
آیا سوراخکاری فلز به سوراخ راهنما نیاز دارد؟
برای ایجاد سوراخهای بزرگتر در برخی قطعات فلزی، شروع کار با مته کوچکتر و سپس افزایش تدریجی قطر میتواند کنترل بهتری فراهم کند. این روش بهویژه زمانی مفید است که مته بزرگ در شروع کار تمایل به لغزش دارد یا ایجاد سوراخ دقیق اهمیت دارد.
بااینحال، اندازه سوراخ راهنما و نیاز به آن به نوع مته، قطر نهایی، جنس فلز و توصیه سازنده بستگی دارد. استفاده از مته راهنما بهتنهایی مشکل سرعت یا روانکاری نامناسب را برطرف نمیکند.
پیش از شروع، محل سوراخ را علامتگذاری کنید و قطعه را با گیره مناسب ثابت کنید. نگهداشتن قطعه فلزی با دست هنگام سوراخکاری خطرناک است، زیرا مته ممکن است گیر کند و قطعه ناگهان بچرخد.
هنگام سوختن مته چه کار کنیم؟
اگر متوجه شدید مته بیش از حد داغ شده یا دیگر بهدرستی برش نمیدهد، این مراحل را انجام دهید:
دستگاه را متوقف کنید. به مته داغ دست نزنید و اجازه دهید دمای آن کاهش پیدا کند.
مته را بررسی کنید. تغییر رنگ، لبپریدگی، کندشدن لبهها و آسیب شیارها را بررسی کنید.
جنس قطعه را مشخص کنید. فولاد معمولی، فولاد ضدزنگ و آلومینیوم به شرایط برش یکسانی نیاز ندارند.
سرعت دریل را اصلاح کنید. اگر دور بیش از حد است، آن را متناسب با قطر مته و جنس فلز کاهش دهید.
روانکاری را بررسی کنید. در صورت نیاز از روغن برش مناسب استفاده کنید.
قطعه را ثابت کنید. اطمینان حاصل کنید قطعه هنگام کار حرکت نمیکند.
مته آسیبدیده را دوباره به کار نگیرید. اگر لبه برنده آسیب جدی دیده یا مته ترک خورده است، آن را تعویض کنید.
نکته مهم این است که متهای که بر اثر حرارت سختی خود را از دست داده، لزوماً با سردشدن دوباره به وضعیت اولیه بازنمیگردد. اگر لبه برنده آسیب دیده باشد، ادامه کار میتواند کیفیت سوراخ را کاهش دهد و خطر شکستن مته را افزایش دهد.
جدول عیبیابی سوختن مته هنگام سوراخکاری فلز
| نشانه | علت احتمالی | اقدام پیشنهادی |
|---|---|---|
| تغییر رنگ نوک مته | حرارت بیش از حد | کاهش دور و بررسی روانکاری |
| مته میچرخد اما پیشروی ندارد | کندی مته یا سایش روی سطح | بررسی تیزی، سرعت و فشار |
| صدای جیغ و تولید براده کم | اصطکاک یا فشار نامناسب | توقف و بررسی شرایط برش |
| گیرکردن براده در شیارها | تخلیه نامناسب براده | توقف دستگاه و تمیزکردن ایمن |
| خرابی سریع مته روی فولاد ضدزنگ | انتخاب نامناسب مته یا سختکاری سطحی | استفاده از مته مناسب و جلوگیری از سایش |
| شکستن مته | گیرکردن، فشار جانبی یا شرایط برش نامناسب | ثابتکردن قطعه و اصلاح روش کار |
این جدول برای عیبیابی اولیه است؛ یک نشانه ممکن است چند علت داشته باشد. برای تشخیص دقیق باید جنس فلز، مشخصات مته و شرایط واقعی سوراخکاری را کنار هم بررسی کرد.
نقلقول کارشناس ادوربای درباره جلوگیری از سوختن مته
«سوختن مته هنگام سوراخکاری فلز معمولاً نتیجه یک عامل واحد نیست. دور نامناسب، مته کند، فشار غیرکنترلشده و نبود روانکاری میتوانند همزمان باعث افزایش حرارت شوند. برای افزایش عمر ابزار، ابتدا باید مته متناسب با جنس فلز انتخاب شود و سپس سرعت و فشار بر اساس قطر مته و شرایط کار تنظیم شوند. اگر مته بهجای برش فقط روی سطح میساید، افزایش فشار دست راهحل مطمئنی نیست و بهتر است پیش از ادامه کار علت مشکل بررسی شود.»
چکلیست پیش از سوراخکاری فلز
پیش از روشنکردن دریل، این موارد را بررسی کنید:
- مته مخصوص فلز و متناسب با قطعه است.
- لبههای برنده سالم و تیز هستند.
- سرعت دستگاه با قطر مته و جنس فلز تناسب دارد.
- قطعه با گیره مناسب ثابت شده است.
- در صورت نیاز، روغن برش مناسب در دسترس است.
- فضای کافی برای خروج براده وجود دارد.
- عینک ایمنی استفاده میشود و لباس یا دستکش در معرض گیرکردن به قطعات چرخان نیست.
- هنگام گیرکردن مته، دستگاه فوراً متوقف میشود.
رعایت این موارد به کاهش احتمال آسیب به مته و بهبود کیفیت سوراخ کمک میکند؛ هرچند انتخاب صحیح ابزار و رعایت دستورالعمل سازنده همچنان ضروری است.
جمعبندی
سوختن مته هنگام سوراخکاری فلز معمولاً به دلیل ترکیبی از سرعت نامناسب، انتخاب اشتباه مته، فشار بیش از حد یا ناکافی، کندشدن لبههای برنده و نبود روانکاری مناسب اتفاق میافتد.
برای جلوگیری از این مشکل، ابتدا جنس فلز و نوع مته را مشخص کنید، سرعت را بر اساس قطر مته تنظیم کنید، فشار یکنواختی اعمال کنید و در صورت نیاز از روغن برش مناسب استفاده کنید. اگر مته دیگر برش نمیدهد یا نشانههای آسیب حرارتی دارد، بهجای فشار بیشتر، کار را متوقف کنید و ابزار را بررسی کنید.
قاعده اصلی این است: مته باید فلز را برش دهد، نه اینکه فقط روی آن بساید. انتخاب درست ابزار و تنظیم شرایط کار، هم کیفیت سوراخکاری را بهتر میکند و هم احتمال تعویض زودهنگام مته را کاهش میدهد.
سؤالات متداول
چرا نوک مته هنگام سوراخکاری فلز آبی میشود؟
تغییر رنگ آبی میتواند نشانه داغشدن بیش از حد مته باشد. سرعت بالا، اصطکاک زیاد، مته کند یا روانکاری ناکافی از علتهای احتمالی هستند. پس از توقف دستگاه، وضعیت لبه برنده و شرایط سوراخکاری را بررسی کنید.
آیا برای سوراخکاری فلز باید دریل را روی دور پایین بگذاریم؟
در بسیاری از عملیات فلزکاری، سرعت پایینتر از سوراخکاری چوب مناسب است؛ اما دور دقیق به جنس فلز و قطر مته بستگی دارد. برای متههای بزرگتر معمولاً باید دور کمتری انتخاب شود.
برای سوراخکاری فولاد ضدزنگ چه متهای مناسب است؟
متههای کبالتدار HSS-Co برای بسیاری از کاربردهای فولاد ضدزنگ مناسب هستند. انتخاب نهایی باید با گرید فلز، قطر سوراخ و مشخصات سازنده مته هماهنگ باشد.
آیا فشار بیشتر باعث سریعتر سوراخشدن فلز میشود؟
نه لزوماً. فشار بیش از حد ممکن است باعث گیرکردن یا شکستن مته و افزایش حرارت شود. فشار باید بهاندازهای باشد که لبههای برنده بهطور پیوسته فلز را برش دهند.
آیا روغن موتور برای سوراخکاری فلز مناسب است؟
بهتر است از روانکار یا روغن برشی استفاده کنید که برای عملیات و جنس فلز موردنظر طراحی شده است. هر روغنی جایگزین مناسبی برای روغن برش نیست؛ دستورالعمل سازنده ابزار و روانکار را بررسی کنید.
AD